 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


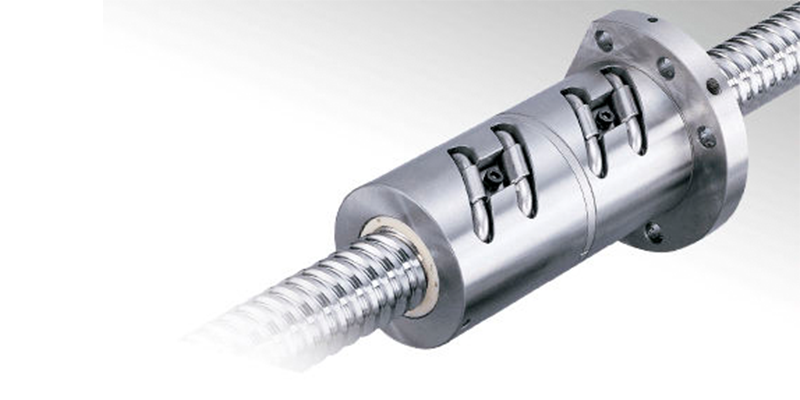
Az alumínium extrúziós sorokon dolgozó mérnökök gyakran szembesülnek egy ismétlődő kompromisszummal: a szokásos golyós vezetők simák és halkak, de hosszabb ideig tartó nagy terhelés és a vágófűrészektől, átadó kocsiktól és nyújtóállomásoktól származó ütés hatására gyorsan elvesztik merevségüket. Sok OEM a megszokásból golyós vezetőket választ, majd meglepődve tapasztalja a váratlan leállásokat 6–12 hónapos kétműszakos üzemeltetés után.
A hengeres vezetékek gördülőcsapágyakat használnak acélgolyók helyett a futópályával való érintkezésre. A vonalas érintkezési kialakítás a terhelést jóval nagyobb felületre osztja el, így lényegesen magasabb statikus és dinamikus teherbírást, valamint kiváló merevséget nyújt a nyomatéki terhelésekkel szemben. Ez különösen fontos az alumínium extrúziós vonalaknál: az extrúziós billet átvitele, a profilok húzása és a poszt-extrúziós vágás mind impulzusterheléseket generál, amelyek deformálhatják a golyók érintkezési pontjait, és gyorsíthatják a futópálya kopását.
Ez nem jelenti azt, hogy a hengeres vezetékek mindig a jobb választás. A golyós vezetékek alacsonyabb súrlódási nyomatékkal működnek, kevesebb hőt termelnek, és egyszerűbb előfeszíteni őket ultra pontos pozicionáláshoz, ahol a nagy statikus terhelés nem a fő szempont. Könnyű rácsos megjelöléshez, ellenőrző kamerákhoz és kis tápláló tengelyekhez a precíziós golyós vezetékek továbbra is költséghatékonyak és egyszerűbbek a karbantartásuk.
Három gyakorlati szabály az alumínium extrúziós elrendezéshez:
- Olyan tengelyek, amelyek extrúziós profilokat hordoznak vagy nehéz befogó szerelvényeket mozgatnak, és gyakori ütközésnek vannak kitéve: válasszon gördülő lineáris vezetékeket mérsékelt előfeszítéssel. Kerülje az erős előfeszítést, mert az növeli a futási hőmérsékletet és rövidíti a zsírozási időközöket poros műhelylevegőben.
- Ellenőrző-, mérő- és lézeres jelölőállomások, ahol a ismétlődési pontosság fontosabb, mint a szélsőséges terhelés: használjon C3 / C5 előfeszített golyós vezetőblokkokat.
- Kültéri vagy rosszul lezárt vágózónák finom alumínium forgácsokkal: függetlenül a vezeték típusától adjon hozzá kaparólemezeket és központosított zsírozócsatlakozókat. Az alumíniumpor rendkívül kopasztó; még a legjobb minőségű acél futópályák is gyorsan elhasználódnak, ha forgácsok kerülnek a gördülő zónába.
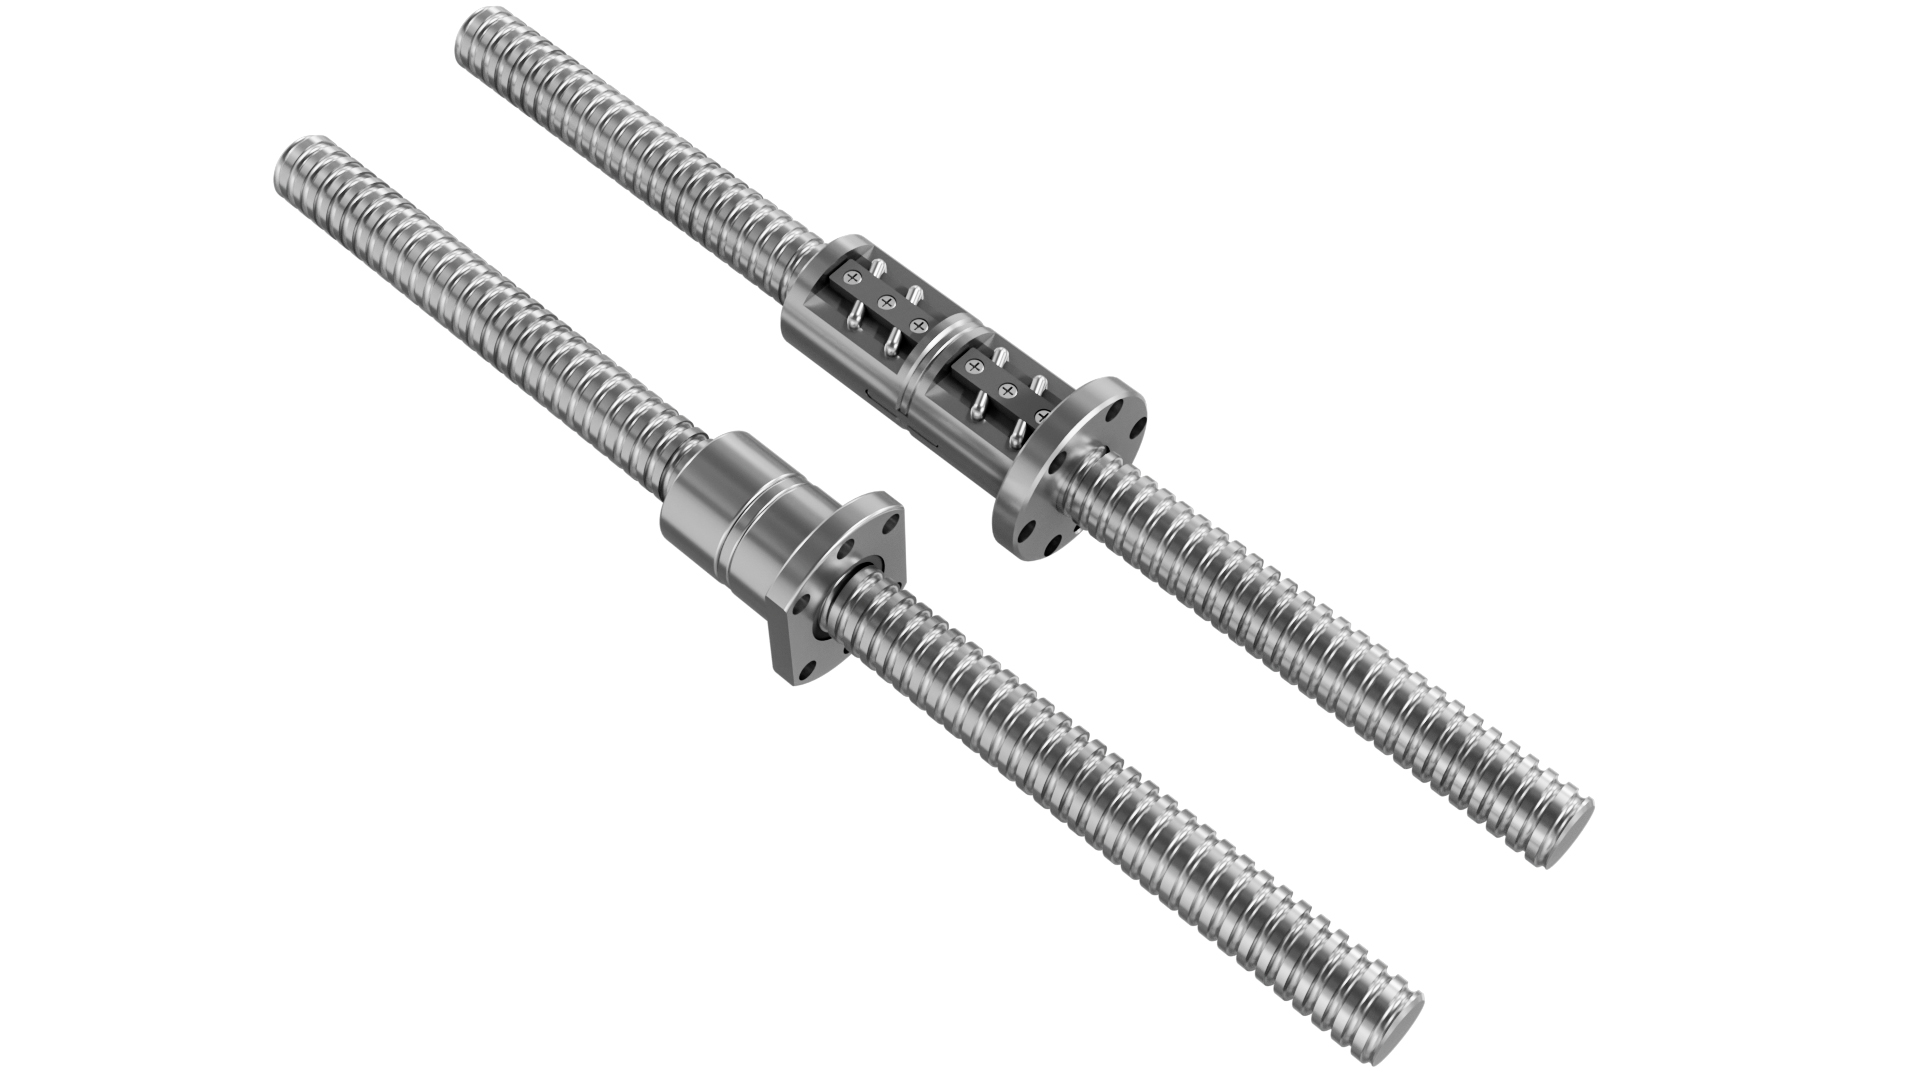
Egy gyakori hiba, amit megfigyelünk, hogy a vezetősín méretét kizárólag a statikus terhelés alapján választják meg, figyelmen kívül hagyva a dinamikus ciklusszámot. Az extrúziós vonalak folyamatos ciklusokban működnek, ezért az L10 szolgáltatási élettartam kiszámításánál figyelembe kell venni a lökethosszt, a gyorsulást és az ütés csúcsértékeit is – nem csupán a profil névleges súlyát. Sok vonal, amelyet utólag átalakítottunk, eredetileg túlméretezett golyós vezetősíneket használt a merevség hiánya miatti kompenzációra, ami növelte a motor nyomatékát és az energiafogyasztást anélkül, hogy megoldotta volna a rezgési problémákat.
A projektmérnökök számára a legjobb munkafolyamat az, ha először a mozgási tengelyeket terhelési profil szerint választják szét, majd együttesen választják ki a vezetőtípust, az előfeszítési osztályt és a kenési rendszert. A YOSO mind golyós, mind hengeres lineáris vezetősínsorozatot kínál az alumíniumfeldolgozáshoz, előmegmunkált rögzítési referenciaélekkel, hogy csökkentsék a helyszíni telepítés során fellépő igazítási hibákat.