 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


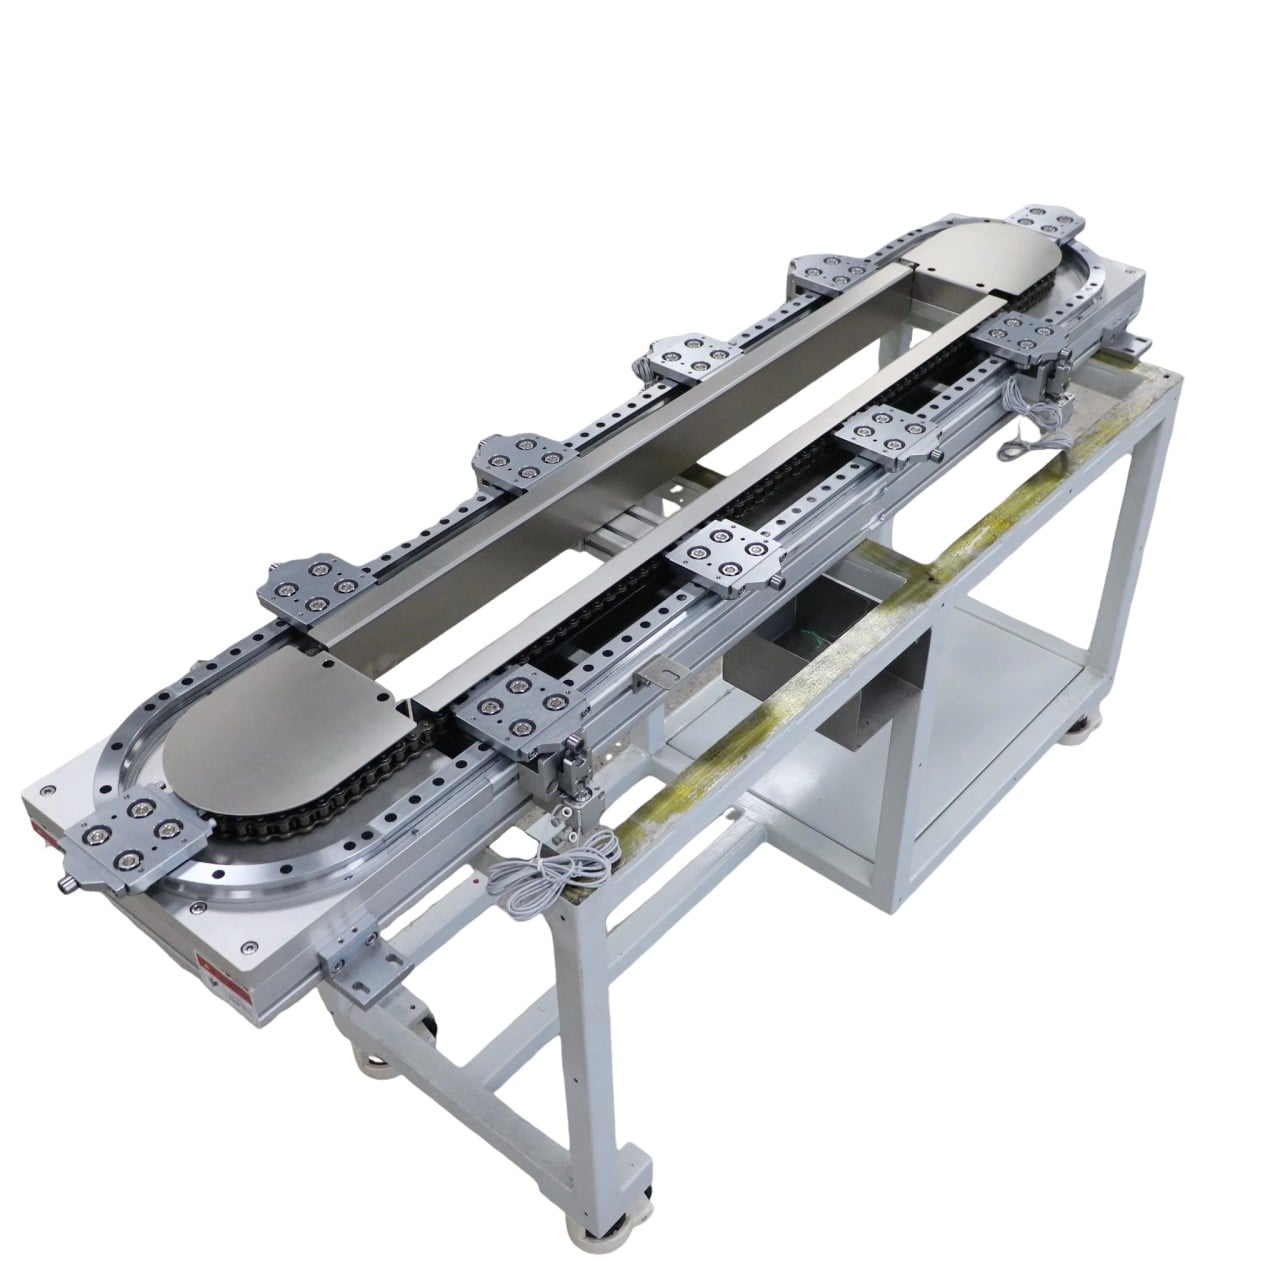
अनियोजित डाउनटाइम निरंतर औद्योगिक उत्पादन लाइनों के लिए सबसे बड़ा लागत ड्राइवर है। जबकि नियंत्रण अलार्म सबसे अधिक ध्यान आकर्षित करते हैं, कई बार-बार होने वाली लाइन रुकावटें धीरे-धीरे रैखिक गाइड और बॉल स्क्रू के घटने के कारण होती हैं। यह विफलता हज़ारों चक्रों तक धीरे-धीरे विकसित होती है, जब तक कि स्थिति में विस्थापन, कंपन या अवरोध के कारण पूरी लाइन नहीं रुक जाती। यह लेख पाँच सबसे सामान्य विफलता मोड्स और रखरखाव टीमों के लिए कार्यात्मक निरीक्षण नियमों को शामिल करता है।
- सील क्षति और दूषक प्रवेश। धूल, सूक्ष्म धातु का चूर्ण, प्लास्टिक के कण और अवशिष्ट कूलेंट पहने हुए सील से होकर रोलिंग सर्किट में प्रवेश कर जाते हैं। कर्षण कण बॉल ट्रैक और स्टील की गेंदों पर खरोंच छोड़ते हैं। प्रारंभिक लक्षणों में खराब चलने की आवाज़, घर्षण टॉर्क में वृद्धि और स्लाइडर की असमान गति शामिल हैं। एक बार जब रेसवे में गड्ढे दिखाई देने लगते हैं, तो घटक को बदलना आमतौर पर अपरिहार्य हो जाता है। धूल भरे या वेल्डिंग स्टेशनों पर साप्ताहिक रूप से सील और स्क्रैपर का निरीक्षण करें; क्षतिग्रस्त सील को शोर के इंतज़ार किए बिना तुरंत बदल दें।
- असंरेखण और किनारे पर भार। दो रैखिक रेलों के बीच समानांतरता त्रुटि, या बॉल स्क्रू और गाइड कैरिज के बीच समाक्षीयता त्रुटि, किनारे पर भार उत्पन्न करती है। स्लाइडर केवल एक ओर से भार वहन करता है, जिससे स्थानीय क्षरण तेज़ हो जाता है। असंरेखण अक्सर मशीन के स्थानांतरण के बाद, फ्रेम वेल्डिंग तनाव मुक्ति के बाद या ओवरहॉल के बाद पुनः स्थापना के दौरान होता है। प्रत्येक प्रमुख फ्रेम संशोधन के बाद डायल इंडिकेटर के साथ पुनः संरेखण की पुष्टि करनी चाहिए।
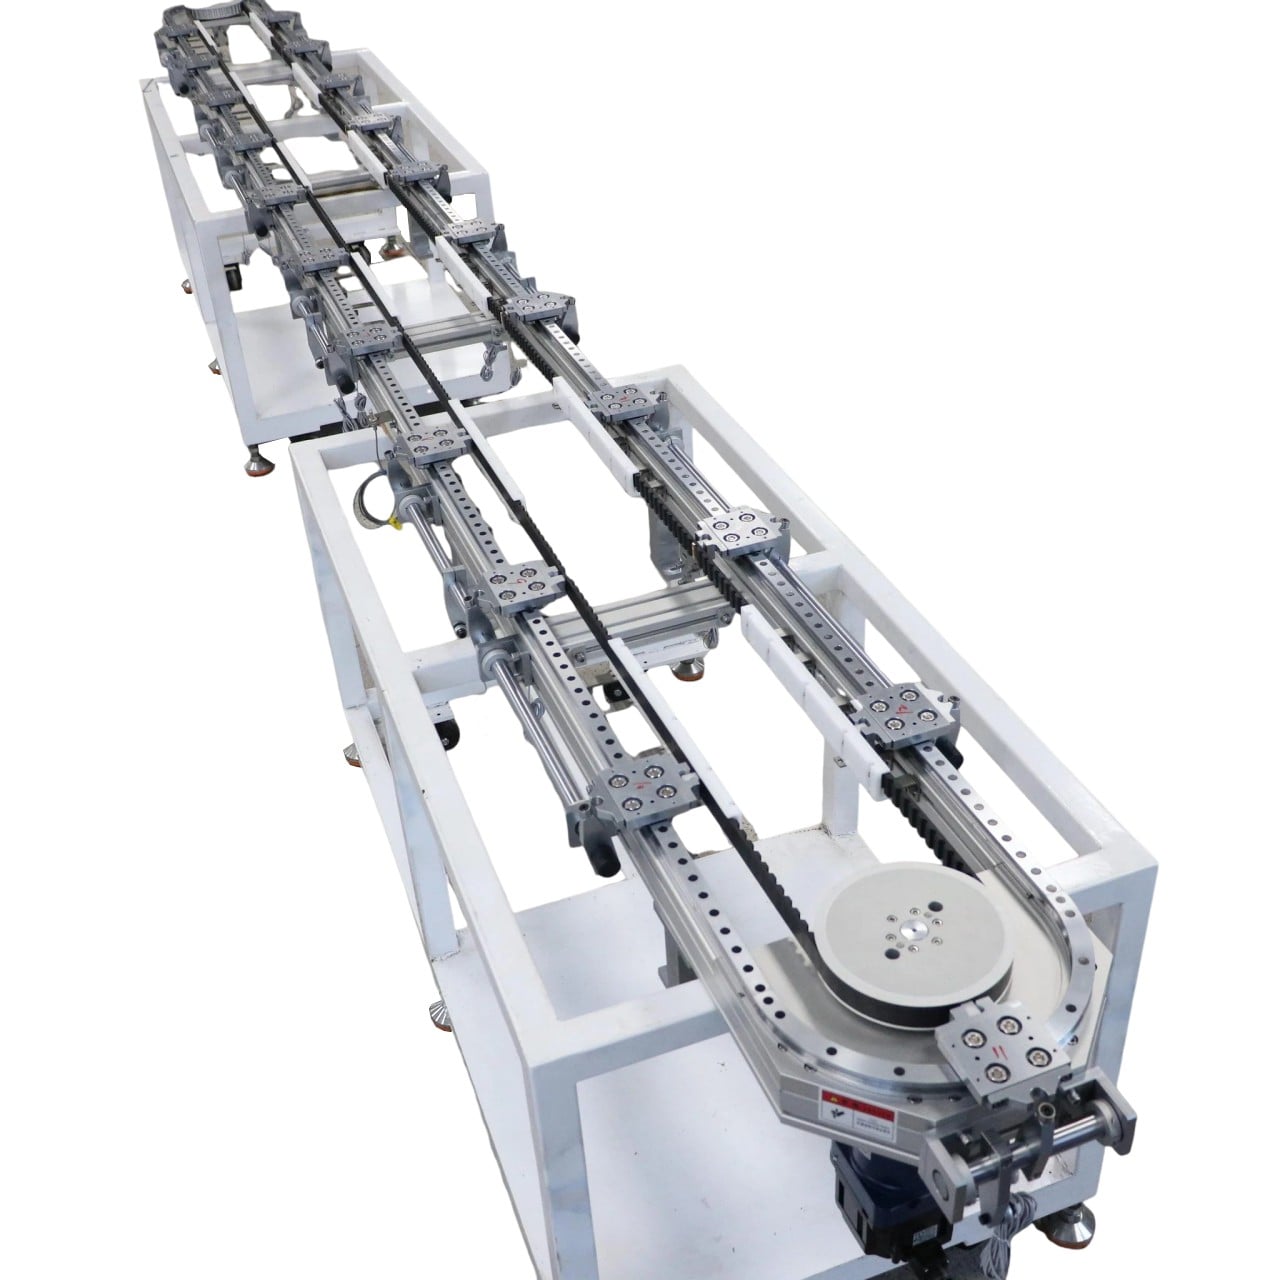
- पूर्व-लोड का क्षय और पीछे की ओर बढ़ती खिंचाव दोहरे-नट बॉल स्क्रू और पूर्व-लोडेड गाइड ब्लॉक लाखों चक्रों के बाद पूर्व-लोड खो देते हैं, विशेष रूप से तापीय चक्रों और प्रभाव भार के तहत। परिणाम: अस्थिर पुनरावृत्ति, रुकने की स्थितियों में विस्थापन और दबाव की गहराई में असंगतता। यह समस्या अक्सर सर्वो ट्यूनिंग त्रुटि के रूप में गलत तरीके से पहचानी जाती है। एक सरल अक्षीय खिंचाव जाँच यांत्रिक खिंचाव और नियंत्रण विस्थापन के बीच अंतर करने में सहायता करती है। सटीक स्टेशनों को तिमाही रखरखाव के दौरान आवधिक रूप से पूर्व-लोड की पुष्टि करने की आवश्यकता होती है।
- तापीय लंबाई में वृद्धि और स्थिति विस्थापन लगातार उच्च गति की दोहराव गति से बॉल नट्स और समर्थन बेयरिंग्स पर घर्षण ऊष्मा उत्पन्न होती है। स्क्रू शाफ्ट का प्रसार संचयी स्थिति त्रुटि पैदा करता है, जो लंबी-स्ट्रोक ट्रांसफर अक्षों पर और भी बदतर हो जाती है। समाधानों में तनाव पूर्व-लोडिंग, बल द्वारा शीतलन, वास्तविक समय तापमान संकल्पना और अत्यधिक पूर्व-लोड को कम करना शामिल है जो अतिरिक्त ऊष्मा पैदा करता है।
- चिकनाई विफलता: अधिक चिकनाई धूल को फँसा देती है; कम चिकनाई धातु-से-धातु संपर्क का कारण बनती है। बहु-शिफ्ट चक्र पर चलने वाली उत्पादन लाइनों के लिए स्वचालित ग्रीस या तेल चिकनाई प्रणालियों की आवश्यकता होती है, जिनमें चिकनाई का प्रकार तापमान और धूल के स्तर के अनुसार चुना जाता है। भारी भार वाले स्टेशनों के लिए ग्रीस, उच्च गति वाले हल्के भार वाले अक्षों के लिए कम श्यानता वाला तेल।
एक व्यावहारिक रखरखाव जाँच सूची कार्यों को आवृत्ति के आधार पर विभाजित करती है: दैनिक शोर और तापमान की स्थानिक जाँच, साप्ताहिक सील और चिकनाई निरीक्षण, मासिक बैकलैश और प्ले मापन, त्रैमासिक समानांतरता / संरेखण सत्यापन, भार घंटों के आधार पर वार्षिक जीवन भविष्यवाणी।
पहने हुए रैखिक गति के भागों को पुनर्स्थापित करते समय केवल आयामों की नकल न करें। प्रीलोड ग्रेड, सीलिंग रूप, सटीकता वर्ग और गतिशील भार रेटिंग मूल कार्य चक्र के अनुरूप होने चाहिए। आयामी रूप से संगत लेकिन कम रेटेड गाइड या स्क्रू शीघ्र ही पुनः विफल हो जाएगा।
योसो ऑटोमेशन इंटीग्रेटर्स और अंतिम उपयोगकर्ता कारखानों के लिए उत्पादन-ग्रेड रैखिक गाइड और बॉल स्क्रू प्रदान करता है, जिनमें मजबूत धूल-रोधी कॉन्फ़िगरेशन होते हैं, और विफलता विश्लेषण समर्थन भी प्रदान करता है।