 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


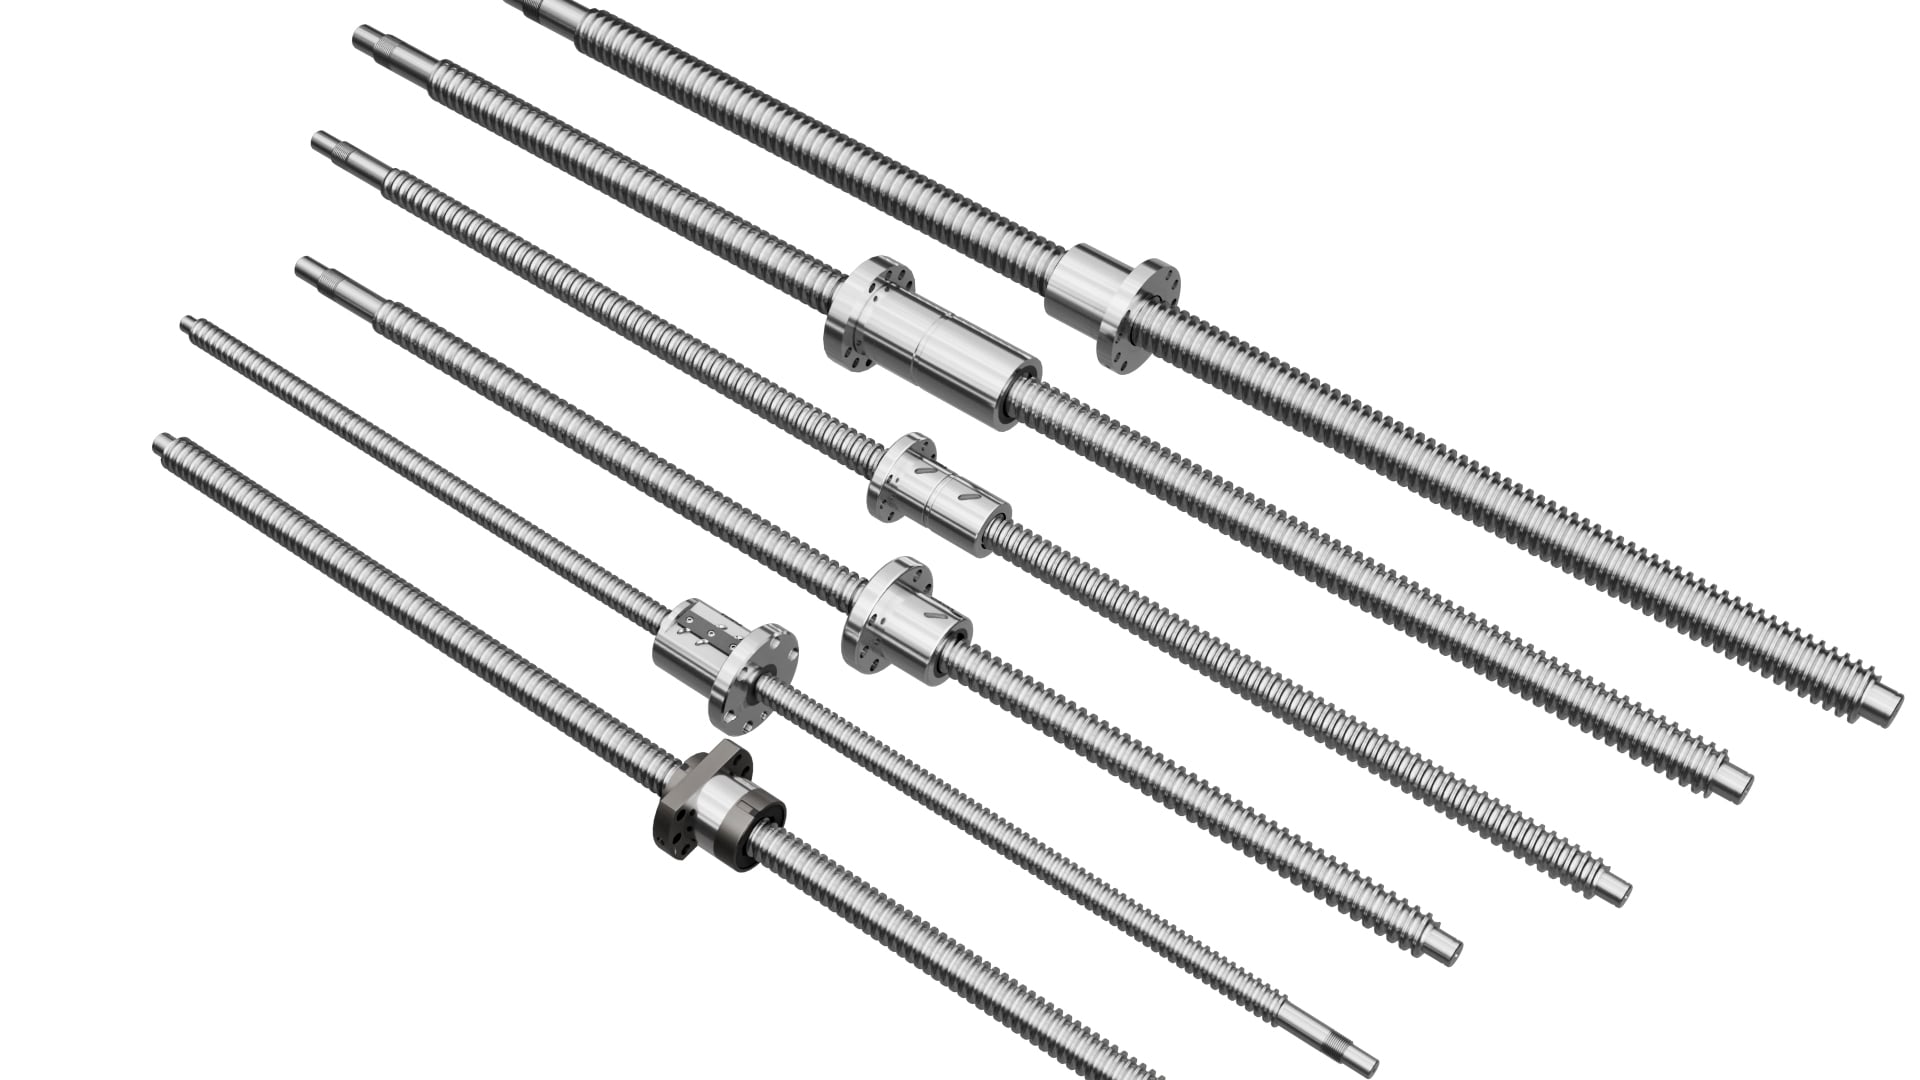
तापीय विस्थापन स्वचालित उत्पादन लाइनों पर सबसे अधिक अप्रिय छुपे हुए दोषों में से एक है। ऑपरेटर शिफ्ट की शुरुआत में अक्ष को पुनः शून्य करते हैं, दो घंटे तक चलाते हैं, और फिर पाते हैं कि स्थिति की त्रुटियाँ धीरे-धीरे बढ़ रही हैं, भले ही बैकलैश और पूर्व-भार विनिर्देश के भीतर हों। अधिकांश मामलों में, गोल बोल्ट असेंबली के भीतर उत्पन्न ऊष्मा इसके लिए ज़िम्मेदार होती है।
ऊष्मा दो मुख्य स्रोतों से उत्पन्न होती है: बॉल नट पुनर्चक्रण परिपथ के अंदर लुढ़कन घर्षण, और समर्थन बेयरिंग्स पर घर्षण। उच्च रैखिक गति पर, विशेष रूप से लंबी-स्ट्रोक गैंट्रीज़ में, स्क्रू शाफ्ट का तापमान वातावरण से २५–४०°से. तक बढ़ सकता है। स्टील लगभग ११.५ माइक्रोमीटर प्रति मीटर प्रति डिग्री सेल्सियस की दर से प्रसारित होता है। एक २-मीटर स्ट्रोक वाले स्क्रू पर, यह लगभग ०.६ मिमी की लंबाई में वृद्धि के बराबर है — जो कटिंग, पंचिंग या असेंबली की शुद्धता को नष्ट करने के लिए पर्याप्त है।
कई मशीन निर्माता सरल स्थिर-मुक्त बेयरिंग व्यवस्था पर निर्भर करते हैं। यह व्यवस्था सस्ती और आसान है, लेकिन यह ऊष्मीय लंबाई में वृद्धि के खिलाफ कोई प्रतिरोध नहीं देती है; स्क्रू सिर्फ़ मुक्त छोर की ओर फैल जाता है। कम गति वाली अंतरालित गति के लिए यह अच्छी तरह काम करता है। लगातार चक्र वाले उच्च गति वाले अक्षों के लिए, स्थिर-स्थिर बेयरिंग समर्थन मानक समाधान है। दोनों छोरों को अक्षीय रूप से प्रतिबद्ध किया जाता है, इसलिए ऊष्मीय प्रसार अनियंत्रित दीर्घीकरण के बजाय नियंत्रित अक्षीय तनाव पैदा करता है। यह स्थिति के विस्थापन के झुकाव को दबाता है, लेकिन समर्थन बेयरिंग्स के लिए सावधानीपूर्ण पूर्व-भार सेटिंग की आवश्यकता होती है। बेयरिंग्स पर अत्यधिक पूर्व-भार अतिरिक्त ऊष्मा पैदा करेगा और उद्देश्य को व्यर्थ कर देगा।
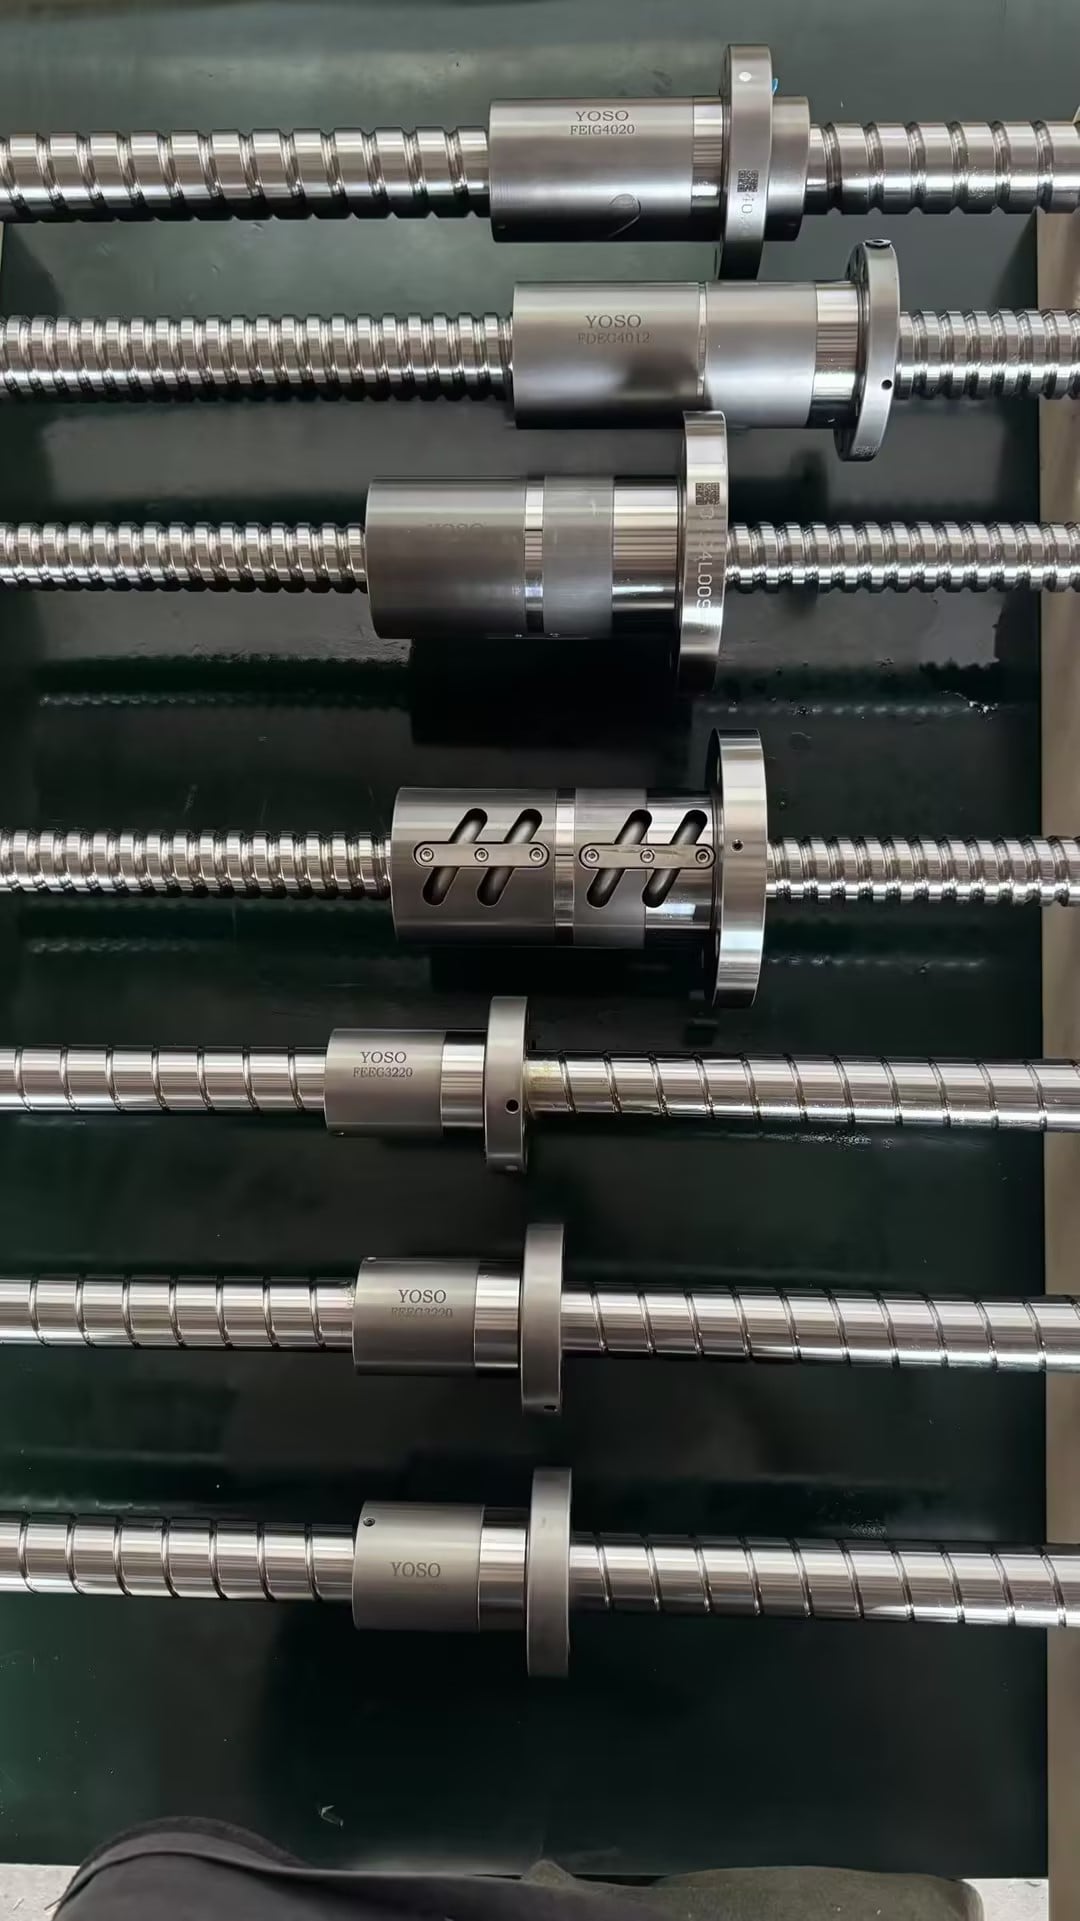
अन्य क्षेत्र-सिद्ध ऊष्मीय प्रबंधन विकल्प:
- खोखले स्क्रू के साथ बल द्वारा वायु या तेल शीतलन: यह पैनल हैंडलिंग और कटिंग गैंट्री जैसे उच्च-कार्य चक्र, लंबे स्ट्रोक वाले अक्षों के लिए सर्वश्रेष्ठ है। इसमें लागत और पाइपिंग जटिलता की वृद्धि होती है, लेकिन लंबी दूरी तक शाफ्ट का तापमान स्थिर रहता है।
- अनुकूलित नट प्रीलोड: अत्यधिक प्रीलोड, अतिरिक्त नट ऊष्मा का प्रमुख कारण है। कई तकनीशियन बैकलैश को पूरी तरह समाप्त करने के लिए प्रीलोड को अत्यधिक कस देते हैं, जबकि वे यह नहीं समझते कि ड्रैग टॉर्क घातांकी रूप से बढ़ जाता है। प्रीलोड ग्रेड का चयन आवश्यक पुनरावृत्तिशीलता के आधार पर करें, शून्य-प्ले के आवेश के आधार पर नहीं।
- स्नेहक चयन: उच्च-गति बॉल स्क्रू के लिए कम-श्यानता वाला उच्च-तापमान ग्रीस या परिसंचारी तेल आवश्यक होता है। मोटा ग्रीस ऊष्मा को फँसा देता है और लुढ़कन प्रतिरोध को बढ़ा देता है। जब वातावरण का तापमान उच्च हो या अक्ष अधिकतम गति के निकट चल रहा हो, तो ग्रीस भरने के अंतराल को छोटा करना आवश्यक है।
- सॉफ़्टवेयर तापीय संकल्पना: यह एक द्वितीयक सुरक्षा परत है, यांत्रिक डिज़ाइन का प्रतिस्थापन नहीं। संकल्पना केवल तभी कार्य करती है जब ऊष्मा संचय पूर्वानुमेय हो; यह क्षतिग्रस्त बॉल संचरण ट्यूब या दूषित रेसवे से उत्पन्न अचानक ऊष्मा चोटियों को ठीक नहीं कर सकती।
हम अक्सर ऐसी टीमों से मिलते हैं जो थर्मल ड्रिफ्ट को पीएलसी ट्यूनिंग की समस्या मानती हैं। वे ऑफ़सेट मानों को बार-बार समायोजित करती हैं, लेकिन फिर भी त्रुटियाँ सुबह और शाम के बीच कार्यशाला के तापमान में परिवर्तन के साथ फिर से बदल जाती हैं। कोई भी ट्यूनिंग कभी भी उस अक्ष की पूर्ण भरपाई नहीं कर सकती जिसका डिज़ाइन थर्मल व्यवहार को ध्यान में रखे बिना किया गया हो।
अपनी उत्पादन लाइन के लिए बॉल स्क्रू डिज़ाइन को अंतिम रूप देने से पहले, ड्यूटी साइकिल का मानचित्रण करें: औसत गति, त्वरण, निरंतर चलने का समय और अधिकतम वातावरण तापमान। यदि गणना के आधार पर लंबाई में वृद्धि आपकी स्थिति टॉलरेंस से अधिक है, तो समर्थन विन्यास बदलें या ठंडा किया गया खोखला शाफ्ट विकल्प पर विचार करें। योसो खोखले बॉल स्क्रू असेंबली इन मांग वाले निरंतर-उपयोग ऑटोमेशन अक्षों के लिए बनाई गई हैं, जिनमें संतुलित रेसवे ग्राइंडिंग और मिलान किए गए समर्थन बेयरिंग पैकेज शामिल हैं।