 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


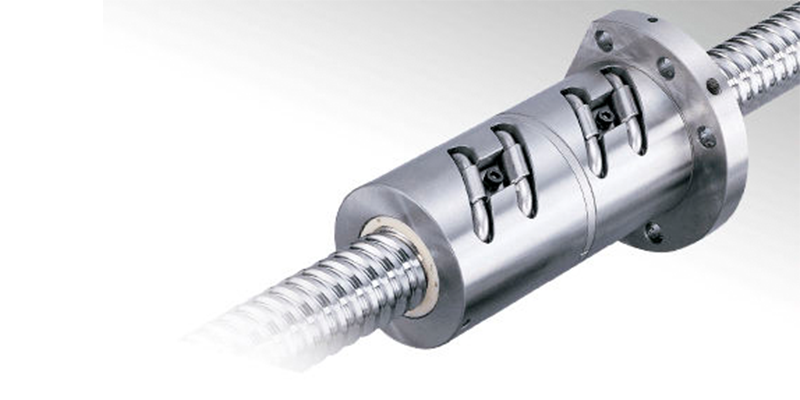
Les ingénieurs travaillant sur les lignes d’extrusion d’aluminium sont souvent confrontés à un compromis récurrent : les guides à billes standards sont fluides et silencieux, mais ils perdent rapidement de leur rigidité sous des charges lourdes soutenues et sous les chocs provenant des scies à couper, des chariots de transfert et des postes d’étirage. De nombreux équipementiers choisissent par habitude les guides à billes, puis constatent des arrêts imprévus après 6 à 12 mois d’exploitation en deux postes.
Les guides linéaires à rouleaux utilisent des rouleaux cylindriques au lieu de billes d’acier pour entrer en contact avec la portée. La conception à contact linéaire répartit la charge sur une surface nettement plus grande, offrant des capacités de charge statique et dynamique sensiblement supérieures, ainsi qu’une rigidité accrue face aux charges de moment. Cela revêt une importance majeure pour les lignes d’aluminium : le transfert des billettes d’extrusion, la traction des profilés et la sciage post-extrusion génèrent tous des charges impulsionnelles susceptibles de déformer les points de contact des billes et d’accélérer l’usure par piqûres de la portée.
Cela ne signifie pas que les guides à rouleaux constituent toujours la meilleure option. Les guides à billes fonctionnent avec un couple de frottement plus faible, génèrent moins de chaleur et sont plus faciles à précharger pour un positionnement ultra-précis lorsque la charge statique élevée n’est pas le facteur principal. Pour le marquage léger sur portique, les caméras d’inspection et les petits axes d’alimentation, les guides à billes de précision restent économiques et plus simples à entretenir.
Trois règles pratiques pour l’agencement des profilés en aluminium extrudé :
- Axes supportant des profilés d’extrusion ou déplaçant des dispositifs de serrage lourds, soumis à des chocs fréquents : choisir des guides linéaires à rouleaux avec une précharge modérée. Éviter une précharge excessive, qui élève la température de fonctionnement et réduit les intervalles de graissage dans l’air poussiéreux de l’atelier.
- Stations d’inspection, de mesure et de marquage laser où la reproductibilité prime sur la charge extrême : utiliser des blocs de guidage à billes préchargés C3 / C5.
- Zones de découpe extérieurs ou mal fermés avec des copeaux d’aluminium fins : ajoutez des plaques grattoirs et des raccords centralisés pour graissage, quel que soit le type de guide. La poussière d’aluminium est très abrasive ; même les rails en acier haut de gamme s’usent rapidement si des copeaux pénètrent dans la zone de roulement.
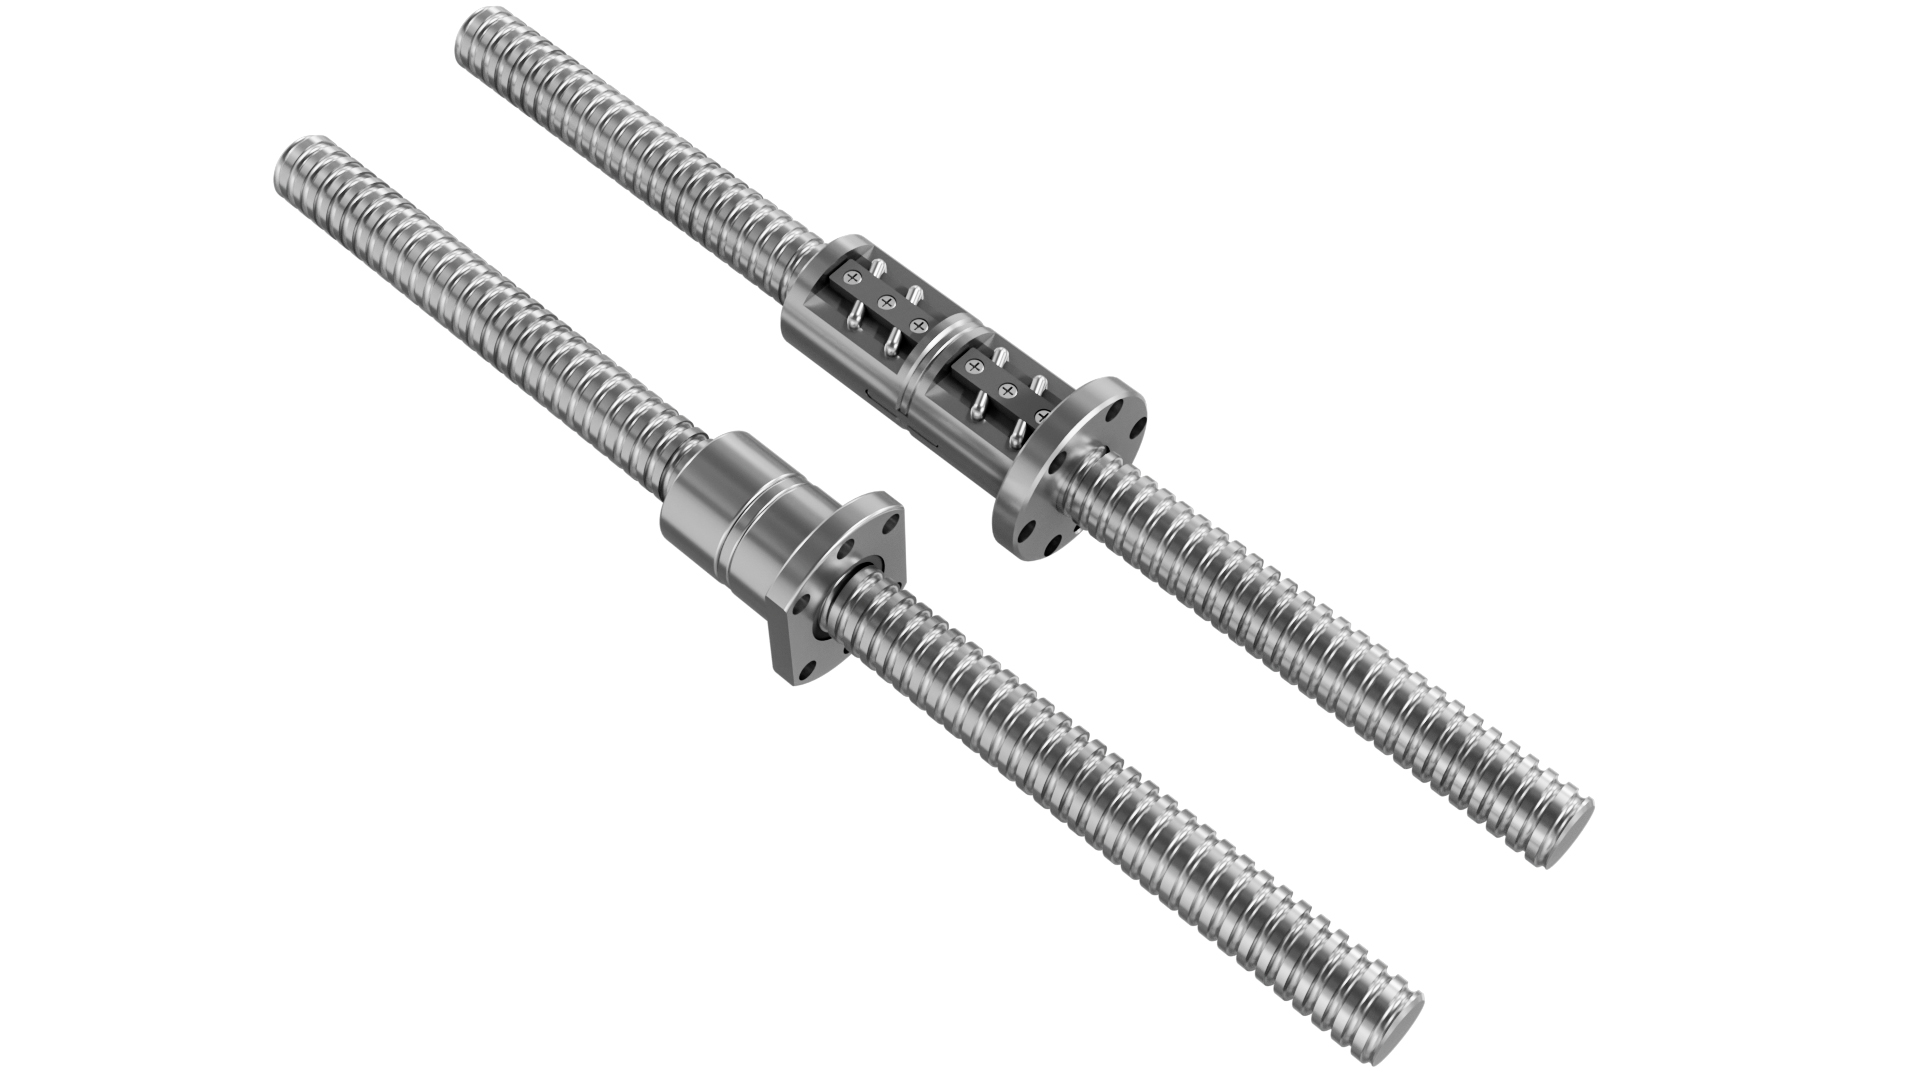
Une erreur fréquente que nous observons consiste à choisir la taille du guide uniquement en fonction de la charge statique, sans tenir compte du nombre de cycles dynamiques. Les lignes d’extrusion fonctionnent en cycles continus ; ainsi, le calcul de la durée de vie nominale L10 doit intégrer la longueur de course, l’accélération et les pics de choc, et non pas seulement le poids nominal du profil. De nombreuses lignes que nous avons rétrofitées utilisaient initialement des guides à billes surdimensionnés afin de compenser une rigidité insuffisante, ce qui augmentait le couple moteur et la consommation énergétique sans toutefois résoudre les problèmes de vibrations.
Pour les ingénieurs projets, le meilleur flux de travail consiste d’abord à séparer les axes de mouvement selon leur profil de charge, puis à sélectionner conjointement le type de guide, la classe de précharge et le système de lubrification. YOSO propose des séries de guides linéaires à billes et à rouleaux pour le traitement de l’aluminium, dotées de bords de référence usinés au préalable afin de réduire les erreurs d’alignement lors de l’installation sur site.