EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


L’extrusion de l’aluminium constitue l’un des environnements opérationnels les plus sévères pour les composants de mouvement linéaire. Des copeaux fins d’aluminium, des températures de fonctionnement variables, des charges de choc cycliques et des cycles de service quasi continus accélèrent conjointement l’usure des rails, des chariots et des systèmes d’étanchéité. De nombreux ingénieurs d’usine se contentent de spécifications de marques familières sans adapter les caractéristiques des guides aux conditions réelles rencontrées sur la portique de manutention, ce qui entraîne des défaillances prématurées, des arrêts imprévus et une précision inconstante lors de la coupe à longueur.
Les portiques d’extrusion exécutent plusieurs tâches séquentielles : tirer les profilés depuis la table de sortie, transférer les pièces vers la station de sciage, les bloquer pendant la découpe et empiler les sections finies. Ces cycles imposent une combinaison de charges radiales, de moments fléchissants et de chocs intermittents, plutôt qu’une charge statique constante. Un guide dimensionné uniquement selon sa capacité de charge statique risque souvent de sous-performer en conditions réelles d’utilisation. Il est essentiel de calculer la charge dynamique équivalente à partir du cycle réel de mouvement, de la vitesse de déplacement et du nombre d’inversions de direction, puis d’appliquer un facteur de service prenant en compte la poussière et les vibrations.
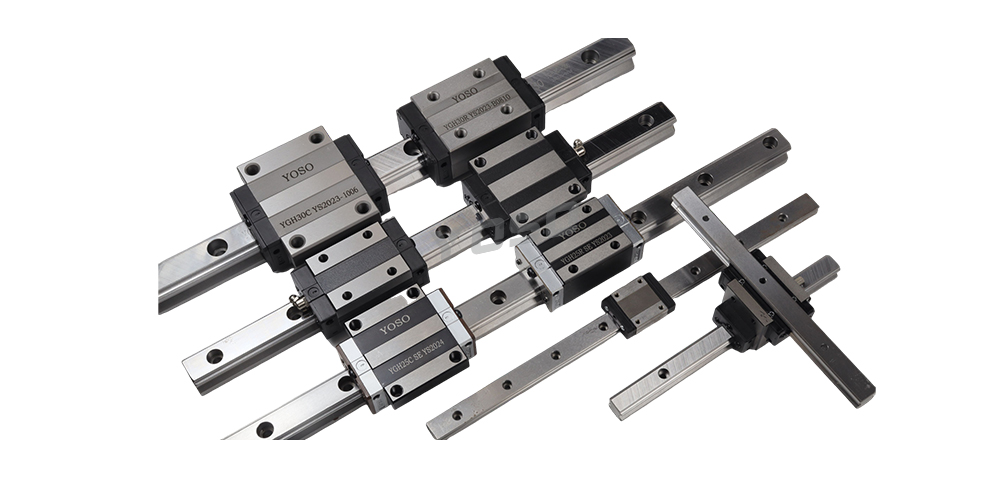
L’étanchéité mérite une attention particulière dans cette application. Les joints d’extrémité standards, pris isolément, bloquent rarement efficacement les fines poussières d’aluminium. Des systèmes d’étanchéité combinés — comprenant des joints internes, des lames racleuses et, en option, des soufflets de protection — réduisent la pénétration des contaminants. La poudre piégée à l’intérieur du chariot agit comme un composé abrasif, rayant les portées et les éléments roulants. Les dommages évoluent discrètement au début, se manifestant d’abord par une perte progressive de la répétabilité de positionnement, bien avant l’apparition de bruits évidents.
La classe de précharge constitue un autre point fréquent de mauvaise sélection. Une précharge légère convient aux transferts à faible frottement et à haute vitesse, lorsque de faibles jeux sont acceptables. Une précharge moyenne est privilégiée pour les chariots de scies et les axes de serrage, où la rigidité influe directement sur la tolérance de coupe. Spécifier excessivement une précharge forte augmente le couple de fonctionnement, la génération de chaleur et la consommation de lubrifiant, réduisant inutilement la durée de vie utile.
L’expansion thermique ne doit pas être négligée. Les chariots à longue course subissent une dérive thermique à mesure que les cycles de production s’allongent. Des rails montés selon un arrangement d’appui fixe-libre permettent de compenser la dilatation thermique. Les intervalles de lubrification doivent également être adaptés : dans des environnements chargés en poussières, la graisse se contamine plus rapidement, aussi est-il risqué d’allonger les cycles de regraissage selon les valeurs par défaut indiquées dans la fiche technique.
Un système de guidage linéaire correctement spécifié n’élimine pas la maintenance, mais il déplace l’effort de réparations d’urgence vers des inspections planifiées. Pour les lignes d’extrusion visant un débit constant et un contrôle dimensionnel précis, l’adéquation du matériel de guidage aux profils de charge, de poussière et de température sur site procure un retour sur investissement plus fiable que le simple passage à une capacité nominale de charge supérieure.