EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Alumiinipursotus on yksi vaativimmista käyttöympäristöistä lineaariliikkeen komponenteille. Hienoa alumiinijätettä, vaihtelevia käyttölämpötiloja, syklistä iskukuormitusta ja lähes jatkuvaa käyttötaakkaa esiintyy yhtä aikaa, mikä kiihdyttää kiskojen, kuljetusyksiköiden ja tiivistysjärjestelmien kulumista. Monet tehdasinsinöörit luottavat tuttuihin merkkien määrittelyihin ilman, että ne sovittaisivat ohjausominaisuuksia käytännön olosuhteisiin käsittelypalkissa, mikä johtaa ennenaikaiseen vikaantumiseen, suunnittelemattomiin pysähdyksiin ja epätyypilliseen leikkauspituuden tarkkuuteen.
Puristusportaat suorittavat useita peräkkäisiä tehtäviä: ne vetävät profiileja ulostulopöydältä, siirtävät työkappaleet sahausasemalle, kiinnittävät niitä leikkausta varten ja pinovat valmiit osat. Nämä kierrokset aiheuttavat sekä säteittäistä kuormitusta että momenttikuormitusta sekä väljästi toistuvaa iskukuormitusta, eikä pelkästään tasaisesti vaikuttavaa staattista kuormitusta. Ohjain, jonka koko on määritetty ainoastaan staattisen kuormituskapasiteetin perusteella, toimii usein huonosti käytännön olosuhteissa. On tärkeää laskea ekvivalenttinen dynaaminen kuorma todellisen liikekierroksen, matkustanopeuden ja suunnan vaihtojen lukumäärän perusteella ja soveltaa sitten käyttökerrointa, joka ottaa huomioon pölyn ja värähtelyn.
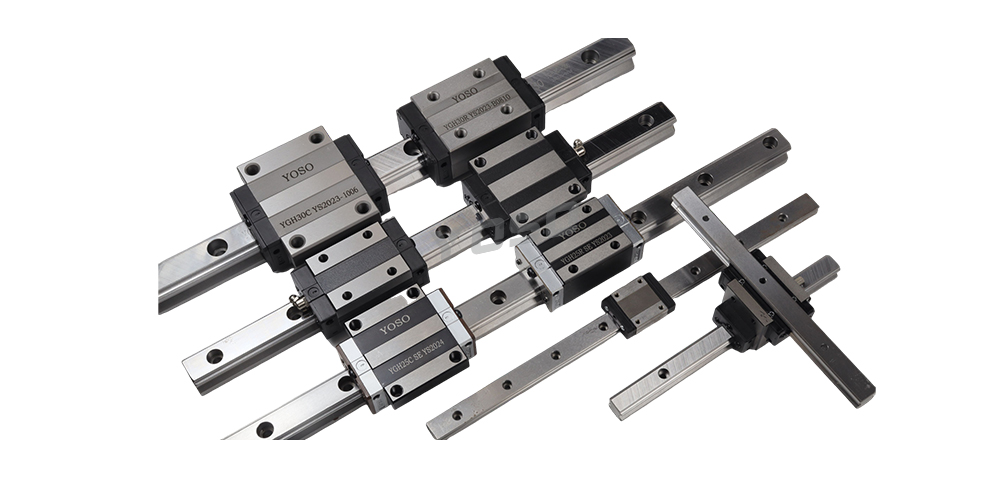
Tiukentaminen vaatii tässä sovelluksessa erityistä huomiota. Standardit päätytiukennukset eivät yleensä estä hienoa alumiinijauhetta. Yhdistetyt tiukennuspaketit – mukaan lukien sisätiukennukset, raapaimellevyt ja vaihtoehtoiset liukuputken suojausliukuputket – vähentävät epäpuhtauksien pääsyä sisälle. Jauhe, joka jää kuljetusvaunun sisälle, toimii kovana kulutusaineena ja naarmuttaa juoksuratoja ja vierintäelementtejä. Vaurio etenee hiljaa aluksi, ja sen vaikutukset ilmenevät ensin hitaana sijaintitarkkuuden heikkenemisenä paljon ennen kuin ääni muuttuu selvästi havaittavaksi.
Esikuormitusluokka on toinen yleinen virhevalintakohta. Keveä esikuormitus sopii alhaisen kitkan ja korkean nopeuden siirtoon, jossa pieni takaisinkulma on hyväksyttävissä. Keskitasoinen esikuormitus on suositeltavampi sahan porttirakenteisiin ja kiinnitysakseleihin, joissa jäykkyys vaikuttaa suoraan leikkaustoleranssiin. Liian suuren esikuormituksen määrittäminen lisää käyttömomenttia, lämmönmuodostusta ja voiteluaineen kulutusta, mikä lyhentää käyttöikää tarpeettomasti.
Lämmön laajenemista ei saa sivuuttaa. Pitkän matkan portaalit kokevat lämpötilan muutoksia tuotannon jatkuessa. Kiinteä–vapaa-tukijärjestelmällä asennetut kiskot auttavat kompensoimaan lämpölaajenemista. Voiteluvälejäkin on säädettävä: pölyisissä ympäristöissä rasva saastuu nopeammin, joten rasvan uudelleenvoiteluvälien pidentäminen tietolehden oletusarvojen mukaan on riskiallista.
Oikein mitoitettu lineaarinen ohjausjärjestelmä ei poista huoltoa, mutta siirtää työn hätäkorjauksista suunniteltuihin tarkastuksiin. Puristuslinjoille, joiden tavoitteena on tasainen tuottavuus ja tarkka mitallinen hallinta, ohjauslaitteiston sovittaminen paikan kuormitus-, pöly- ja lämpöprofiiliin tuottaa luotettavamman hyödyn kuin pelkkä siirtyminen korkeampaan nimelliskuormitukseen.