 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


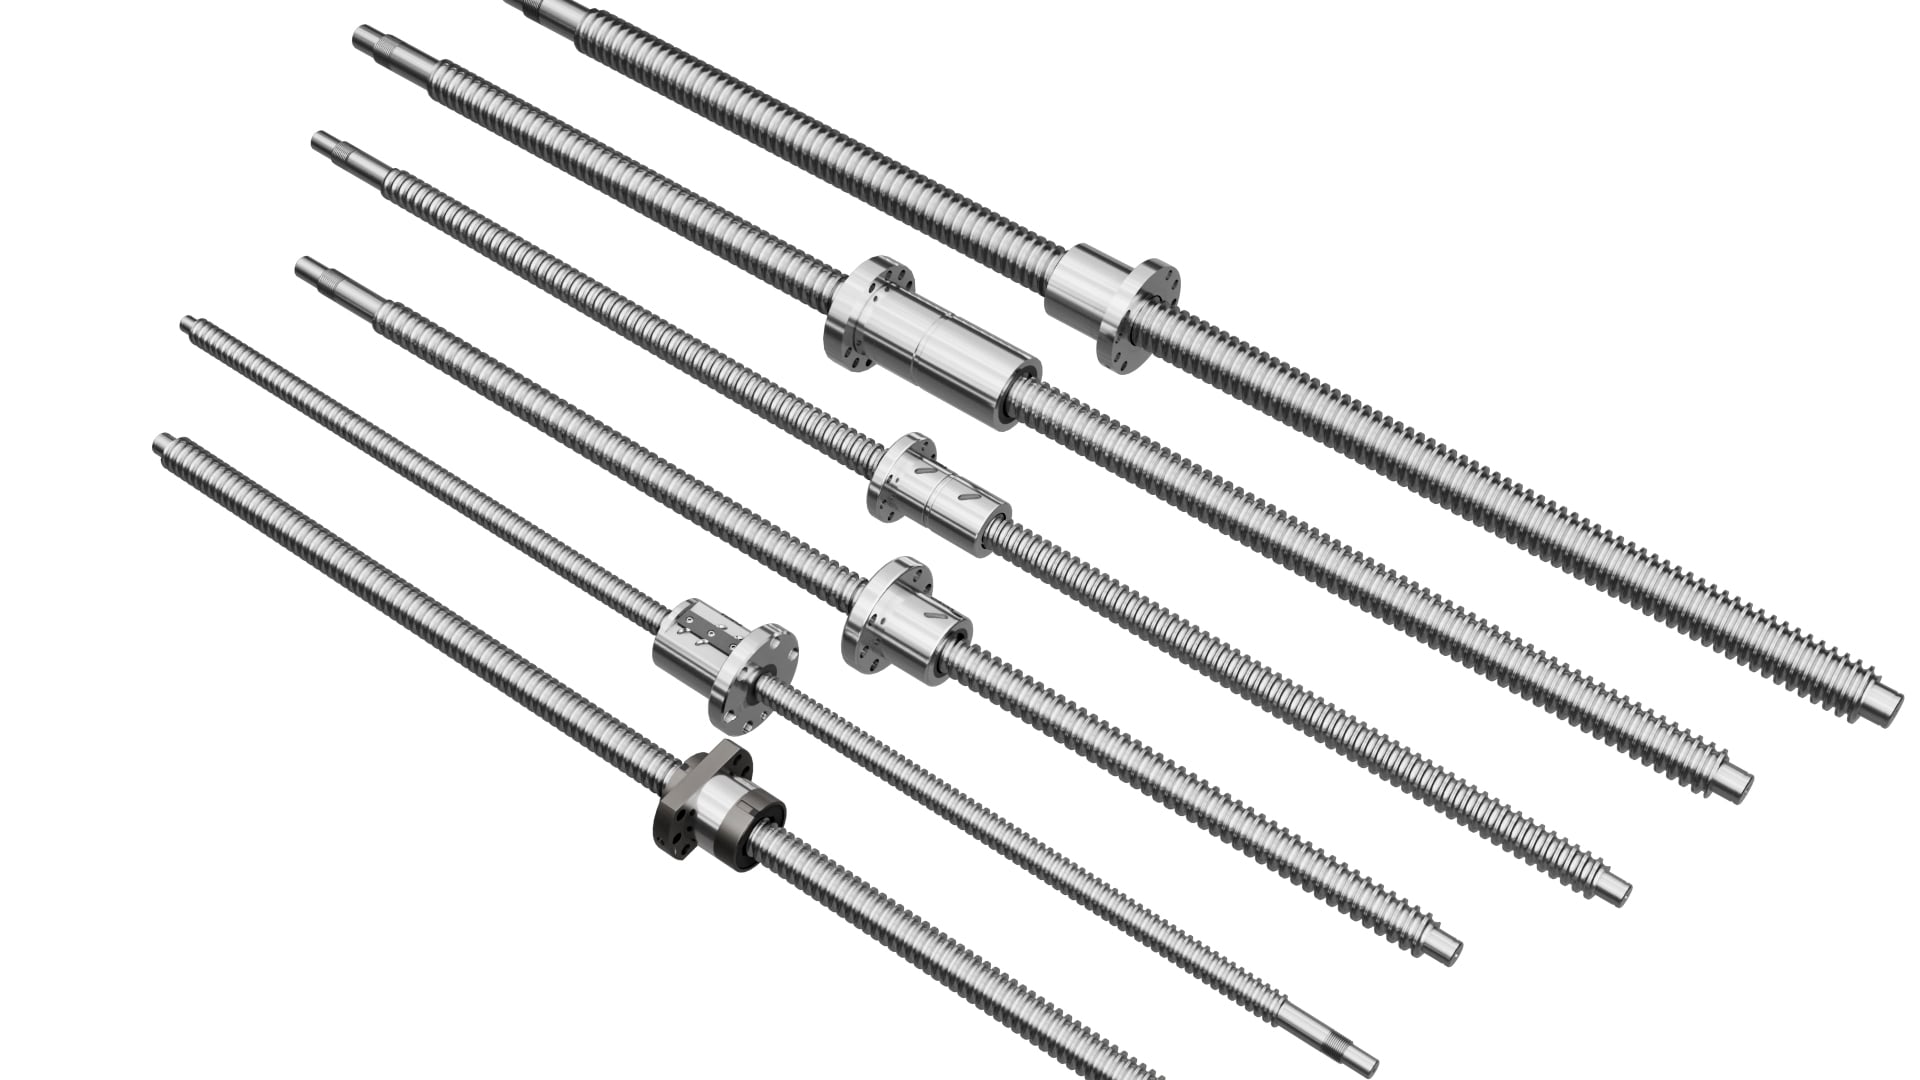
انحراف حرارتی یکی از آزاردهندهترین نقصهای پنهان در خطوط تولید اتوماتیک است. اپراتورها در ابتدای شیفت محور را دوباره صفر میکنند، دو ساعت کار میکنند و سپس متوجه میشوند که خطاهای موقعیتیابی بهتدریج افزایش یافتهاند، هرچند بازخورد و پیشبارگذاری در محدودهٔ مشخصشده قرار دارند. در بیشتر موارد، گرمای تولیدشده درون مجموعهٔ پیچ گلولهای عامل اصلی این پدیده است.
گرما از دو منبع اصلی ناشی میشود: اصطکاک غلتشی در مدار بازچرخانی مهرهٔ بالنات و اصطکاک در یاتاقانهای تکیهگاهی. در سرعت خطی بالا، بهویژه در سازههای طولانیمَسیر، دمای محور پیچ میتواند ۲۵ تا ۴۰ درجهٔ سانتیگراد بالاتر از دمای محیط شود. فولاد بهطور تقریبی ۱۱٫۵ میکرومتر در هر متر برای هر درجهٔ سانتیگراد منبسط میشود. در یک پیچ با مسافت حرکت دو متر، این امر منجر به افزایش طول تقریبی ۰٫۶ میلیمتر میشود — مقداری که برای دقت برش، سوراخکوبی یا مونتاژ کافی است تا آن را نابود کند.
بسیاری از سازندگان ماشینآلات از آرایشهای یاتاقان ثابت-آزاد ساده استفاده میکنند. این چیدمان ارزان و آسان است، اما هیچ مقاومتی در برابر انبساط حرارتی ندارد؛ مهره به سمت سر آزاد بهصورت ساده کشیده میشود. برای حرکت پرتکرار با سرعت پایین، این روش بهخوبی عمل میکند. اما برای محورهای پرسرعت با چرخهٔ پیوسته، حمایت یاتاقانی ثابت-ثابت راهحل استاندارد است. در این حالت، هر دو سر مهره از نظر محوری محدود شدهاند، بنابراین انبساط حرارتی بهجای افزایش نامنظم طول، کشش محوری کنترلشدهای ایجاد میکند. این امر انحراف موقعیتیابی را کاهش میدهد، اما نیازمند تنظیم دقیق پیشبارگذاری یاتاقانهای حمایتی است. پیشبارگذاری بیشازحد یاتاقانها گرمای اضافی تولید کرده و هدف اصلی را نادیده میگیرد.
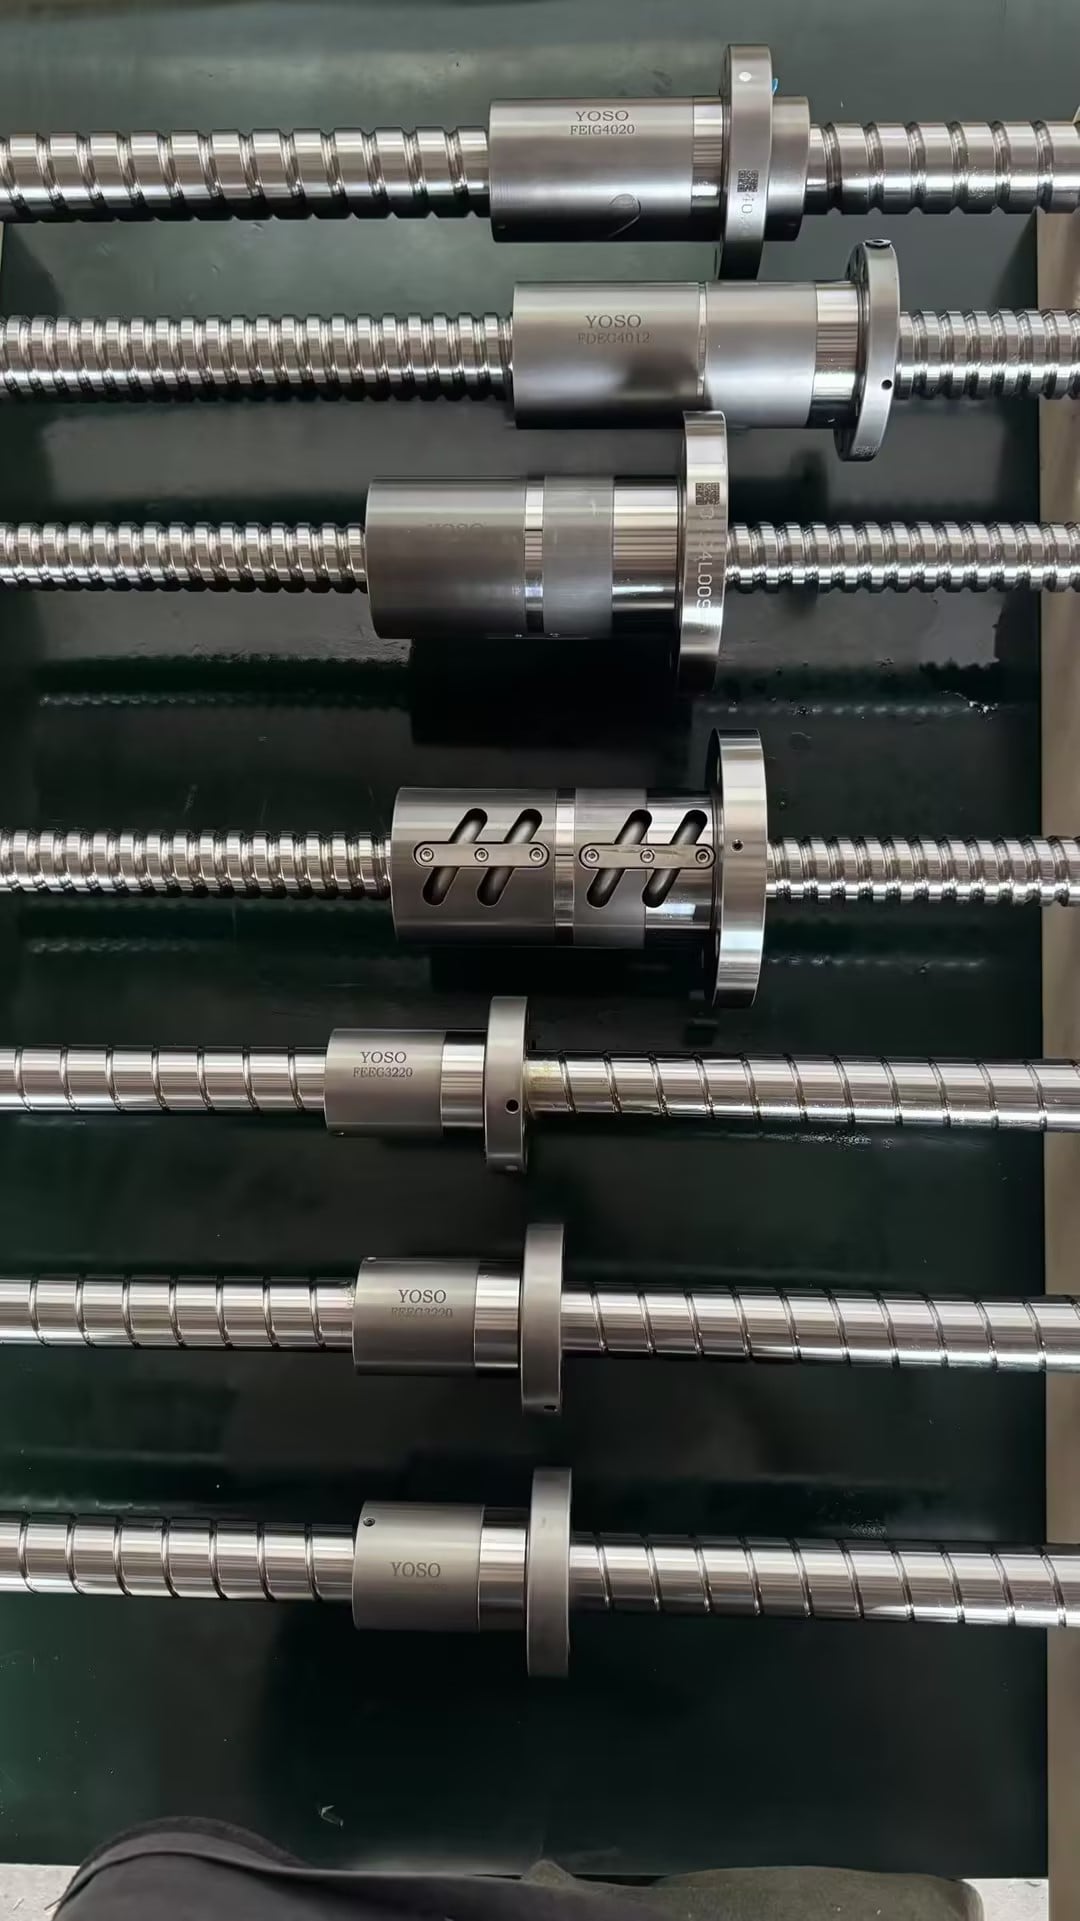
سایر گزینههای مدیریت حرارتی که در عمل اثبات شدهاند:
- مهرهٔ توخالی با خنککنندهٔ هوای اجباری یا روغن: بهترین گزینه برای محورهای با چرخهٔ کار بالا و طول زیاد، مانند دستگاههای جابهجایی صفحات و سیستمهای برشی قابی است. این روش هزینه و پیچیدگی لولهکشی را افزایش میدهد، اما دمای شفت را در طول مسافتهای طولانی ثابت نگه میدارد.
- پیشبارگذاری مهرهٔ بهینه: بیشبارگذاری عامل اصلی ایجاد گرمای اضافی در مهره است. بسیاری از تکنسینها برای حذف کامل بازی، پیشبارگذاری را بیش از حد سفت میکنند، بدون آنکه بدانند گشتاور اصطکاکی بهصورت نمایی افزایش مییابد. درجهٔ پیشبارگذاری را با درجهٔ تکرارپذیری مورد نیاز هماهنگ کنید، نه با وسواس برای دستیابی به صفر بازی.
- انتخاب روغنکار: پیچهای گلولهای سرعتبالا نیازمند گریس کمویسکوزیته با مقاومت در برابر دمای بالا یا روغن گردشی هستند. گریس غلیظ گرما را محبوس میکند و مقاومت غلتشی را افزایش میدهد. فواصل روغنکاری مجدداً باید در دمای محیطی بالا یا هنگام کار محور در نزدیکی حداکثر سرعت کوتاهتر شوند.
- جبرانسازی نرمافزاری حرارتی: لایهٔ ایمنی ثانویهای است، نه جایگزین طراحی مکانیکی. این جبرانسازی تنها زمانی مؤثر است که افزایش دما قابل پیشبینی باشد؛ و نمیتواند نوسانات ناگهانی دما ناشی از آسیب به لولههای گردش گلوله یا آلودگی مسیرهای غلتان را رفع کند.
ما اغلب با تیمهایی روبهرو میشویم که انحراف حرارتی را یک مسئلهٔ تنظیم کنترلکنندهٔ منطقی قابلبرنامهریزی (PLC) در نظر میگیرند. آنها مقادیر افست را بارها و بارها تنظیم میکنند، اما خطاها دوباره جابهجا میشوند زیرا دمای کارگاه بین صبح و عصر تغییر میکند. تنظیم هرگز نمیتواند بهطور کامل محوری را جبران کند که بدون در نظر گرفتن رفتار حرارتی طراحی شده است.
پیش از نهاییسازی طراحی پیچ گلولهای برای خط تولید خود، چرخهٔ کار را ترسیم کنید: سرعت میانگین، شتاب، زمان کارکرد مداوم و حداکثر دمای محیط. اگر افزایش طول محاسبهشده از تحمل موقعیتیابی شما فراتر رود، پیکربندی تکیهگاه را تغییر دهید یا از محور توخالی خنکشونده استفاده کنید. مجموعههای پیچ گلولهای توخالی YOSO برای این محورهای اتوماسیون مداومکار پرتنش ساخته شدهاند و شامل سنگزنی متوازن مسیر غلتکی و بستههای یاتاقان تکیهگاهی هماهنگشده هستند.