EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


La extrusión de aluminio es uno de los entornos operativos más exigentes para los componentes de movimiento lineal. Las finas virutas de aluminio, las fluctuaciones de temperatura durante la operación, las cargas de impacto cíclicas y los ciclos de trabajo casi continuos aceleran el desgaste de los rieles, las carrocerías y los sistemas de sellado. Muchos ingenieros de planta recurren por defecto a especificaciones de marcas conocidas sin adaptar las características de las guías a las condiciones reales del puente manipulador, lo que provoca fallos prematuros, paradas no planificadas e incoherencias en la precisión del corte a longitud.
Los puentes de extrusión realizan múltiples tareas secuenciales: extraer perfiles desde la mesa de salida, transferir las piezas a la estación de corte, fijarlas durante el corte y apilar las secciones terminadas. Estos ciclos generan una combinación de carga radial, carga de momento e impacto intermitente, en lugar de una carga estática constante. Una guía dimensionada únicamente según su capacidad de carga estática suele rendir deficientemente en condiciones reales de servicio. Es fundamental calcular la carga dinámica equivalente basándose en el ciclo real de movimiento, la velocidad de desplazamiento y el número de inversiones de dirección, y aplicar luego un factor de servicio que contemple el polvo y las vibraciones.
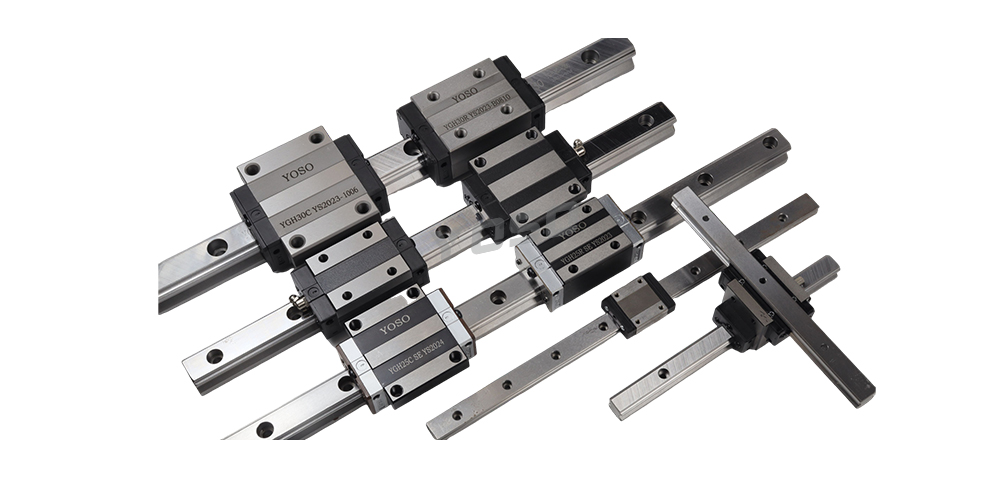
El sellado merece una atención especial en esta aplicación. Los sellos estándar en los extremos rara vez bloquean el polvo fino de aluminio. Los paquetes combinados de sellado —que incluyen sellos internos, placas raspadoras y cubiertas opcionales de fuelle— reducen la entrada de contaminantes. El polvo atrapado dentro del carro actúa como un compuesto abrasivo, rayando las pistas de rodadura y los elementos rodantes. El daño progresa silenciosamente al principio, manifestándose como una pérdida gradual de la repetibilidad de posicionamiento mucho antes de que aparezca ruido evidente.
La clase de precarga es otro punto frecuente de selección incorrecta. La precarga ligera es adecuada para transferencias de bajo rozamiento y alta velocidad, donde se acepta un pequeño juego. La precarga media es preferible para pórticos de sierras y ejes de sujeción, donde la rigidez controla directamente la tolerancia de corte. Especificar innecesariamente una precarga elevada aumenta el par de giro, la generación de calor y el consumo de lubricante, acortando innecesariamente la vida útil.
No se debe pasar por alto la dilatación térmica. Las estructuras de desplazamiento largo experimentan deriva térmica a medida que se prolongan los ciclos de producción. Las guías montadas con disposiciones de soporte fijo-libre ayudan a compensar el crecimiento térmico. Asimismo, los intervalos de lubricación requieren ajuste: en entornos con alta concentración de polvo, la grasa se contamina más rápidamente, por lo que extender los ciclos de reengrase según los valores predeterminados de la hoja técnica entraña riesgos.
Un sistema de guía lineal correctamente especificado no elimina el mantenimiento, pero transforma las tareas desde reparaciones de emergencia por fallos imprevistos hacia inspecciones programadas. En líneas de extrusión orientadas a un caudal constante y un control dimensional preciso, adaptar el hardware de guía al perfil de carga, polvo y temperatura del emplazamiento ofrece un retorno más fiable que limitarse simplemente a actualizar a una calificación nominal de carga superior.