 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


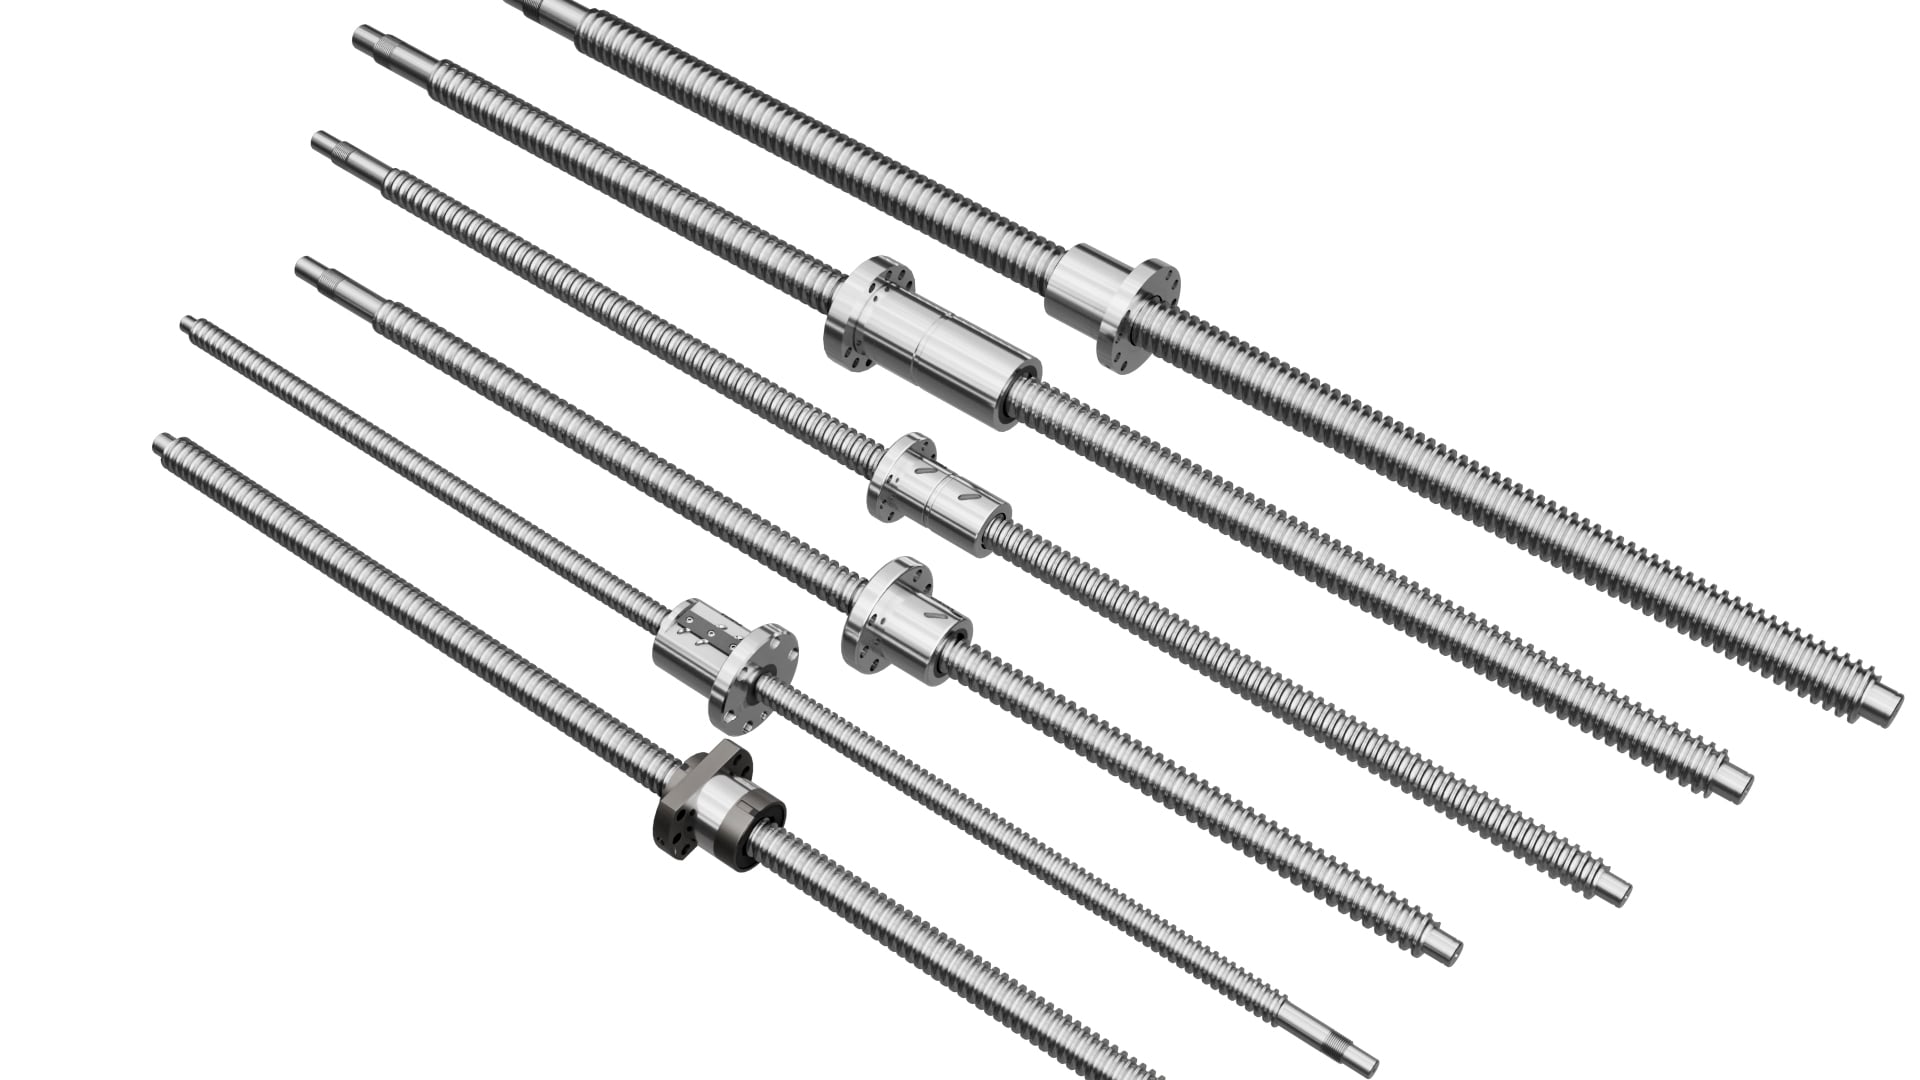
Thermische Drift gehört zu den frustrierendsten versteckten Störungen auf automatisierten Produktionslinien. Die Bediener stellen die Achse zu Beginn der Schicht neu null, betreiben sie zwei Stunden lang und stellen dann fest, dass sich Positionsfehler schrittweise vergrößern – obwohl Spiel und Vorspannung innerhalb der Spezifikation liegen. In den meisten Fällen ist die im Inneren der Kugelgewindespindel-Anordnung entstehende Wärme dafür verantwortlich.
Waerme entsteht aus zwei Hauptquellen: Rollreibung innerhalb des Kugelmuttern-Umlaufkreislaufs und Reibung an den Stuetzlagerungen. Bei hoher Lineargeschwindigkeit, insbesondere bei Langhub-Gantries, kann die Temperatur der Spindelwelle um 25–40 °C ueber der Umgebungstemperatur ansteigen. Stahl dehnt sich grob um 11,5 μm pro Meter pro Grad Celsius aus. Bei einer Spindellange von 2 Metern ergibt das nahezu 0,6 mm Dehnung – genug, um die Genauigkeit beim Schneiden, Stanzen oder der Montage zu beeinträchtigen.
Viele Maschinenbauer setzen auf einfache, fest-losgelagerte Lageranordnungen. Diese Anordnung ist kostengünstig und einfach, bietet jedoch keinen Widerstand gegen thermische Längenausdehnung; die Spindel dehnt sich einfach in Richtung des losen Endes aus. Für langsame, intermittierende Bewegung funktioniert dies gut. Für kontinuierlich betriebene Hochgeschwindigkeitsachsen ist die fest-fest gelagerte Spindelstützung die Standardlösung. Beide Enden sind axial verriegelt, sodass thermische Ausdehnung eine kontrollierte axiale Zugspannung erzeugt statt einer unkontrollierten Verlängerung. Dies unterdrückt Positionsdrift, erfordert jedoch eine sorgfältige Vorspannungseinstellung der Stützlager. Eine zu hohe Lagervorspannung erzeugt zusätzliche Wärme und untergräbt den Zweck.
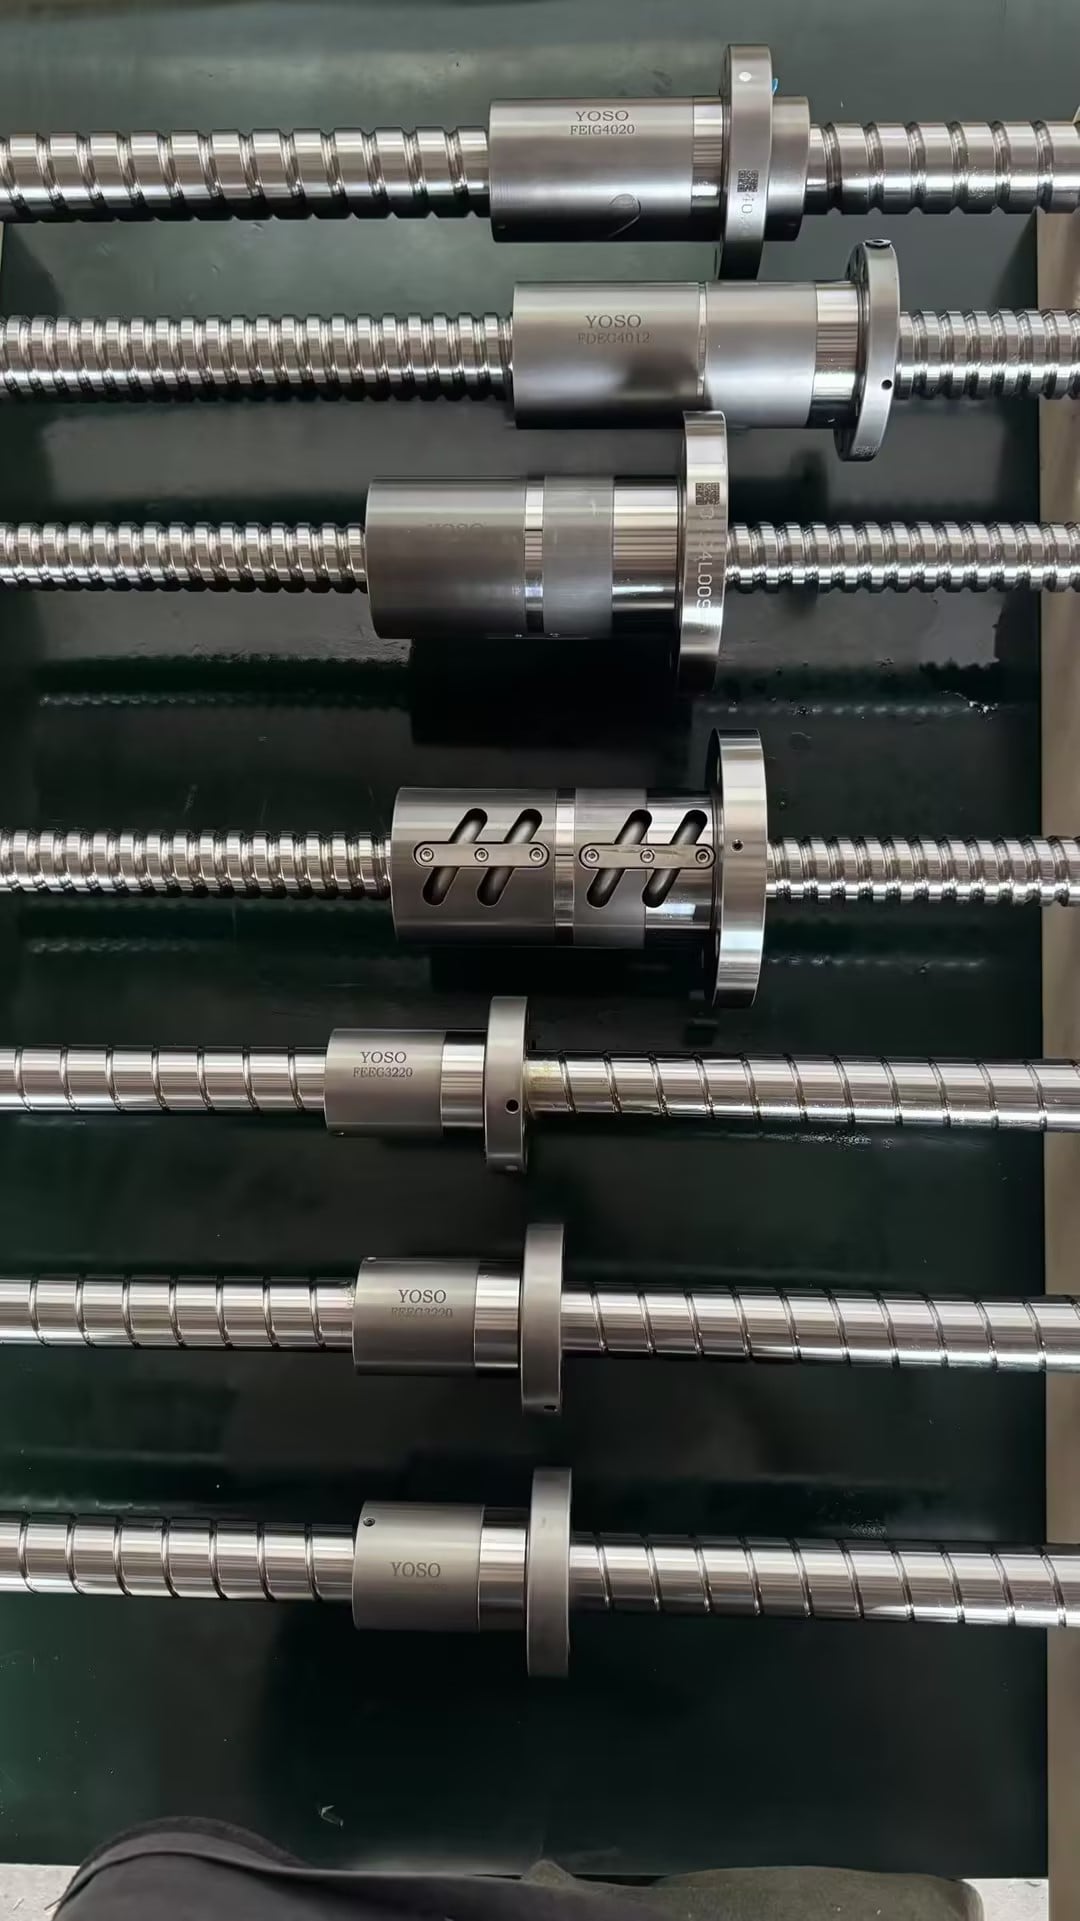
Weitere bewährte thermische Management-Optionen:
- Hohle Spindel mit Zwangsluft- oder Öl-Kühlung: optimal für Achsen mit hohem Einsatztakt und großer Hublänge, wie z. B. bei Plattenhandhabung und Schneideportalen. Dies erhöht Kosten und Leitungs-Komplexität, hält jedoch die Wellentemperatur über lange Strecken stabil.
- Optimierte Muttern-Vorspannung: Eine zu hohe Vorspannung ist die häufigste Ursache für übermäßige Muttern-Erwärmung. Viele Techniker ziehen die Vorspannung stark an, um jegliches Spiel vollständig zu eliminieren, ohne zu erkennen, dass das Reibmoment exponentiell ansteigt. Passen Sie die Vorspannungsstufe an die erforderliche Wiederholgenauigkeit an – nicht an eine zwanghafte Null-Spiel-Philosophie.
- Schmierstoffauswahl: Kugelgewindetriebe für Hochgeschwindigkeitsanwendungen benötigen hochtemperaturbeständiges Schmierfett mit niedriger Viskosität oder zirkulierendes Öl. Dickflüssiges Fett speichert Wärme und erhöht den Wälzreibungswiderstand. Die Nachschmierintervalle müssen verkürzt werden, wenn die Umgebungstemperatur hoch ist oder die Achse nahe der maximalen Drehzahl betrieben wird.
- Softwarebasierte thermische Kompensation: eine zusätzliche Sicherheitsebene, jedoch kein Ersatz für ein durchdachtes mechanisches Design. Die Kompensation wirkt nur bei vorhersehbarem Wärmestau; sie kann plötzliche Temperaturspitzen infolge beschädigter Kugelumlaufrohre oder kontaminierter Laufbahnen nicht ausgleichen.
Wir treffen oft auf Teams, die thermische Drift als ein Problem der SPS-Regelung betrachten. Sie passen wiederholt Offset-Werte an, nur um festzustellen, dass sich die Fehler erneut verschieben, sobald sich die Werkstatttemperatur zwischen Vormittag und Nachmittag ändert. Eine Regelung kann niemals vollständig eine Achse kompensieren, deren Konstruktion das thermische Verhalten nicht berücksichtigt.
Bevor Sie das Design einer Kugelgewindespindel für Ihre Produktionslinie abschließen, ermitteln Sie den Lastzyklus: mittlere Drehzahl, Beschleunigung, kontinuierliche Laufzeit und maximale Umgebungstemperatur. Überschreitet die berechnete Längenausdehnung Ihre Positionierungstoleranz, wechseln Sie die Lagerkonfiguration oder erwägen Sie eine gekühlte Hohlwelle. YOSO-Hohl-Kugelgewindespindelbaugruppen sind speziell für diese anspruchsvollen Automatisierungsachsen mit Dauerbetrieb konzipiert und verfügen über eine ausgewogene Rillenschleifung sowie abgestimmte Lagerpakete.