EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Aluminium-Extrusion ist eine der anspruchsvollsten Betriebsumgebungen für Linearantriebskomponenten. Feiner Aluminium-Span, schwankende Betriebstemperaturen, zyklische Stoßlasten und nahezu kontinuierliche Betriebszyklen beschleunigen den Verschleiß an Schienen, Schlitten und Dichtsystemen. Viele Anlageningenieure greifen standardmäßig auf vertraute Markenspezifikationen zurück, ohne die Führungseigenschaften an die tatsächlichen Bedingungen der Handlingspinole anzupassen – was zu vorzeitigem Ausfall, ungeplanten Stillständen und inkonsistenter Längen-Genauigkeit beim Schneiden führt.
Extrusionsportale führen mehrere aufeinanderfolgende Aufgaben aus: Sie ziehen Profile vom Ablauftisch, überführen Werkstücke zur Sägestation, spannen während des Schneidens und stapeln fertige Abschnitte. Diese Zyklen erzeugen eine Kombination aus Radiallast, Momentenlast und intermittierenden Stößen – nicht jedoch eine konstante statische Last. Eine Führung, die ausschließlich nach ihrer statischen Tragfähigkeit dimensioniert ist, weist im praktischen Einsatz häufig eine unzureichende Leistung auf. Es ist wichtig, die äquivalente dynamische Last anhand des tatsächlichen Bewegungszyklus, der Fahrgeschwindigkeit und der Anzahl der Richtungsumkehrungen zu berechnen und anschließend einen Betriebsfaktor anzuwenden, der Staub und Vibration berücksichtigt.
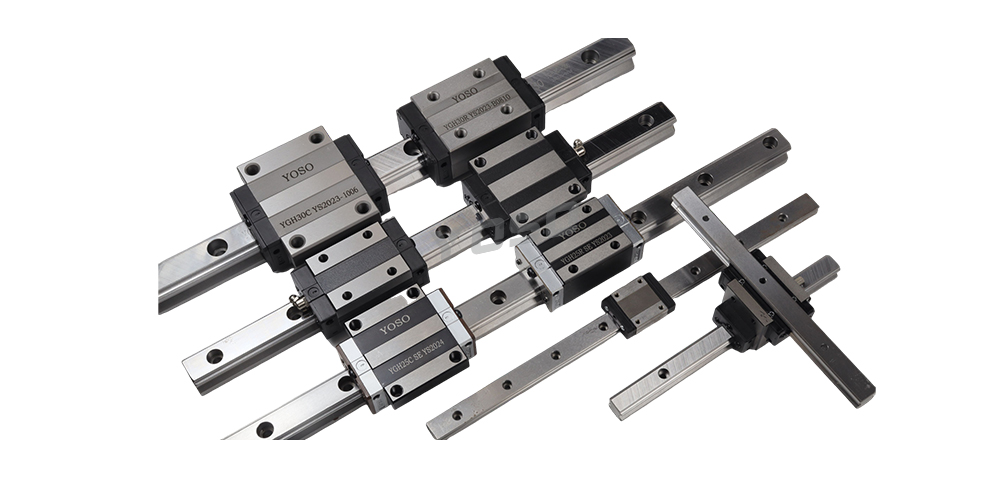
Die Abdichtung erfordert bei dieser Anwendung besondere Aufmerksamkeit. Standard-Endabdichtungen allein verhindern feines Aluminiumpulver selten wirksam. Kombinierte Abdichtungspakete – bestehend aus Innenabdichtungen, Abstreifplatten und optionalen Faltenbalgabdeckungen – verringern das Eindringen von Verunreinigungen. Im Schlitten eingeschlossenes Pulver wirkt als Schleifmittel und beschädigt Laufbahnen sowie Wälzkörper. Der Schaden schreitet zunächst leise fort und zeigt sich lange vor dem Auftreten offensichtlichen Geräusches als allmählicher Verlust der Wiederholgenauigkeit.
Die Vorspannklasse ist ein weiterer häufiger Fehlerpunkt bei der Auswahl. Eine geringe Vorspannung eignet sich für reibungsarme, hochdynamische Transportsysteme, bei denen eine geringfügige Spielabweichung akzeptabel ist. Eine mittlere Vorspannung wird bevorzugt bei Sägen-Gantries und Spannachsen eingesetzt, wo die Steifigkeit unmittelbar die Schnittgenauigkeit bestimmt. Eine überzogene hohe Vorspannung erhöht Drehmoment, Wärmeentwicklung und Schmierstoffverbrauch während des Betriebs und verkürzt unnötigerweise die Lebensdauer.
Die thermische Ausdehnung darf nicht vernachlässigt werden. Bei Langhub-Gantries tritt während längerer Produktionsläufe eine Temperaturdrift auf. Schienen, die in einer fest-freien Lagerungsanordnung montiert sind, tragen zur Kompensation des thermischen Längenwachstums bei. Auch die Schmierintervalle müssen angepasst werden: In staubbelasteten Umgebungen verschmutzt das Schmierfett schneller, sodass eine Verlängerung der Nachschmierzyklen gemäß den Standardwerten der Datenblätter riskant ist.
Ein korrekt spezifiziertes Linearführungs-System beseitigt Wartung nicht, verlagert aber den Aufwand von der Notfall-Reparatur nach Ausfällen hin zu geplanten Inspektionen. Für Extrusionsanlagen, die eine konstante Durchsatzleistung und eine präzise Maßhaltigkeit anstreben, führt die Abstimmung der Führungskomponenten auf die jeweiligen Last-, Staub- und Temperaturbedingungen vor Ort zu einer zuverlässigeren Gesamtperformance als eine bloße Aufrüstung auf eine höhere nominelle Traglast.