EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


Алуминиевото екструдиране е една от най-тежките работни среда за компонентите за линейно движение. Фините алуминиеви стружки, променящите се работни температури, цикличните ударни натоварвания и почти непрекъснатите работни цикли ускоряват износването на релси, каретки и уплътнителни системи. Много инженери по производството автоматично избират познати маркови спецификации, без да съпоставят характеристиките на водещите елементи с действителните условия в системата за манипулация, което води до преждевременно повреждане, непланувани спирания и непоследователна точност при рязане на дължина.
Екструзионните портални конструкции извършват няколко последователни задачи: издърпване на профилите от масата за извеждане, прехвърляне на работните заготовки към станцията за рязане, стягане по време на рязането и подреждане на готовите секции. Тези цикли създават комбинация от радиално натоварване, моментно натоварване и преривист удар, а не постоянно статично натоварване. Ръководството, размерът на което е определен само въз основа на капацитета за статично натоварване, често показва слаба производителност в реални условия на експлоатация. Важно е да се изчисли еквивалентното динамично натоварване въз основа на действителния цикъл на движение, скоростта на придвижване и броя на промените в посоката, след което да се приложи коефициент на експлоатационна сигурност, който отчита присъствието на прах и вибрации.
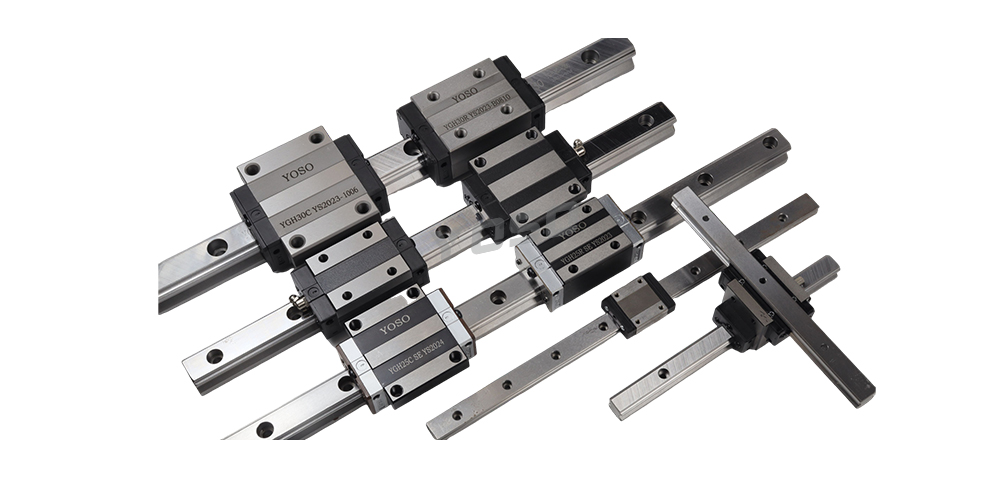
Печатането заслужава особено внимание при това приложение. Стандартните крайни печати сами по себе си рядко предотвратяват проникването на фин прах от алуминий. Комбинираните печатни решения – включващи вътрешни печати, скребачни плочи и опционални балонни покривки – намаляват проникването на замърсители. Прахът, задържан вътре в каретката, действа като абразивно средство и поврежда пътечките и ролковите елементи. Поврежданията напредват тихо в началото и се проявяват като постепенно намаляване на повторяемостта при позициониране дълго преди да се чуе очевиден шум.
Класът на предварително натоварване е още една често срещана причина за неправилен подбор. Лекото предварително натоварване е подходящо за приложения с ниско триене и висока скорост на преместване, където малко люфт е приемлив. Средното предварително натоварване се предпочита за фрезерни рамки и оси за стягане, където жесткостта директно контролира допуска при рязане. Излишно голямото предварително натоварване увеличава въртящия момент при работа, генерирането на топлина и консумацията на смазка, което неоправдано съкращава експлоатационния живот.
Топлинното разширение не бива да се пренебрегва. При дълги гантири за преместване се наблюдава температурно отклонение по време на продължителни производствени цикли. Релсовите системи, монтирани с фиксирано-свободно подпиране, помагат за компенсиране на топлинното разширение. Интервалите за смазване също трябва да бъдат коригирани: в среда с високо съдържание на прах смазката се замърсява по-бързо, затова удължаването на циклите за повторно смазване според стандартните стойности в техническата документация е рисковано.
Правилно подбраната линейна водачна система не елиминира поддръжката, но премества работата от аварийен ремонт при спиране на производството към планирани инспекции. За екструзионни линии, които целят постоянна производителност и строг контрол върху размерите, съгласуването на водачните компоненти с товарните, прашните и термичните условия на мястото осигурява по-надежден резултат в сравнение с просто повишаване на номиналния товарен клас.