 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


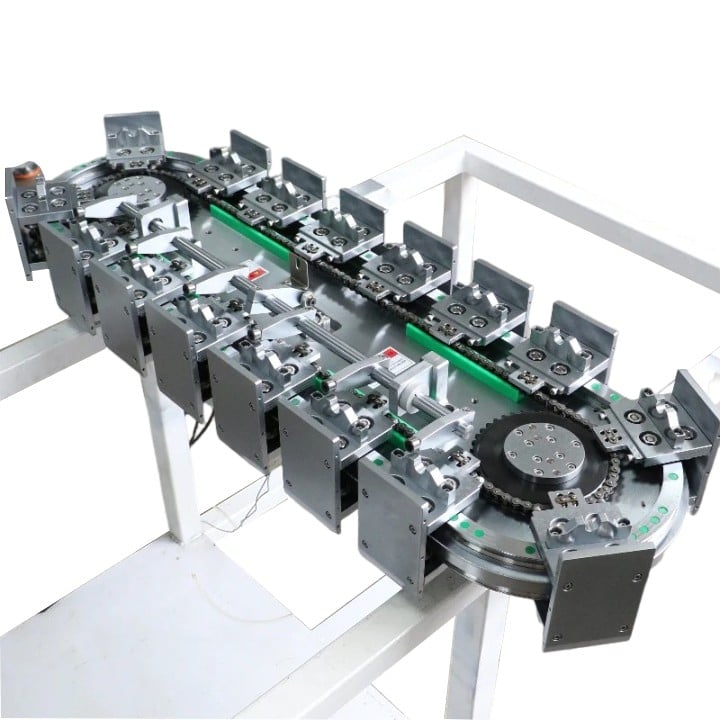
Автоматизираните монтажни линии силно разчитат на двойки линейни елементи за движение, за прехвърляне на работните заготовки, фиксиране на приспособленията, извършване на операции по вземане и поставяне и пренасяне на контролни зонди. За разлика от самостоятелните машини с едно предназначение, осите по производствените линии работят непрекъснато в цикли, често по 2–3 смени на ден, с чести стартиране и спиране, ускоряване и моментни товари. Неправилно подбран топчест винт или линейна водачка не се повреждат веднага; те постепенно увеличават процентния дял на брака, предизвикват неочаквани спирания на линията и повишават дългосрочните разходи за поддръжка.
Две основни компонента за движение работят заедно тук: линейни водачи поемат радиални, латерални и наклонени моментни натоварвания, докато топлозавитни предавки преобразуват сервомомента в контролирана тяга и точна позиция. Много проектиращи специалисти правят грешката да избират размерите само според статичното натоварване или цената, пренебрегвайки динамичния цикъл, замърсяването и условията за подравняване, характерни за непрекъснатите производствени линии.
За осите за пренос чрез портал, които покриват дълги ходове, първостепенни са твърдостта и критичната скорост. Ролерните линейни водачи са предпочитани за батерийни модули (PACK) с тежък товар, автомобилни подсборки и пренос на големи компоненти благодарение на ролерната структура с линеен контакт и по-високата устойчивост на момент. Профилните водачи с топчета са подходящи за станции за вземане и поставяне с лек до среден товар в електронната сглобка, където има значение ниското триене и тихата работа. Класът предварително натоварване трябва да съответства на изискванията за позициониране: Z0 – леко предварително натоварване за прост пренос, Z1 – нормално предварително натоварване за общи задачи по позициониране, Z2 – средно предварително натоварване за инспекционни и пресови станции, при които не се допуска люфт.
Изборът на кълбовидни винтове за производствени линии се разделя ясно според функцията на оста. Стациите за пресоване и фиксиране изискват кълбовидни винтове с малък ход и висока твърдост, с предварително натоварване чрез двойна гайка, за да се осигури постоянна осева сила и повтаряемост. Стациите за бързо преместване използват винтове с по-голям ход, за да се намали времето на цикъл, но инженерите трябва да проверят критичната скорост и стойността dN, за да се избегне вибрация на винта и бързо нагряване. При ходове над 1000 мм се препоръчва конструкция с фиксирана и подпирена ос или с предварително натоварен винт, за да се потисне грешката от термично удължаване.
Средата на производствения под често се подценява. Пръскане от заваряване, метален прах, стружки от рязане, охлаждаща течност и отпадъци от опаковки бързо ще износват пътищата за търкаляне, ако уплътнението е недостатъчно. Стандартните крайни уплътнения не са достатъчни за тежки стации; добавете скребкови плочи, гармошкови капаци или гайки с пылезащитна конструкция. За линии в хранителната и фармацевтичната промишленост, които изискват миене, са необходими линейни водачи от неръждаема стомана и повърхностна обработка, устойчива на корозия.
Друг често срещан проблем е разменяемостта и стратегията за резервни части. Много производители на линии използват различни марки за линейни приводи, които не са взаимозаменяеми, което забавя модернизацията. Стандартизираните профилни релси и шлифовани топчести винтове със съвместими монтажни размери опростяват бъдещата подмяна по време на планирани спирания.
YOSO доставя съчетани комплекта от линейни водачи и топчести винтове, адаптирани за монтажни линии, опаковъчни линии и оборудване за производство на батерии. Инженерният ни екип анализира работния цикъл, спектъра на натоварване и експлоатационните условия, за да предостави спецификации и насоки за монтаж по оси за производители на оригинално оборудване (OEM) и системни интегратори.