 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


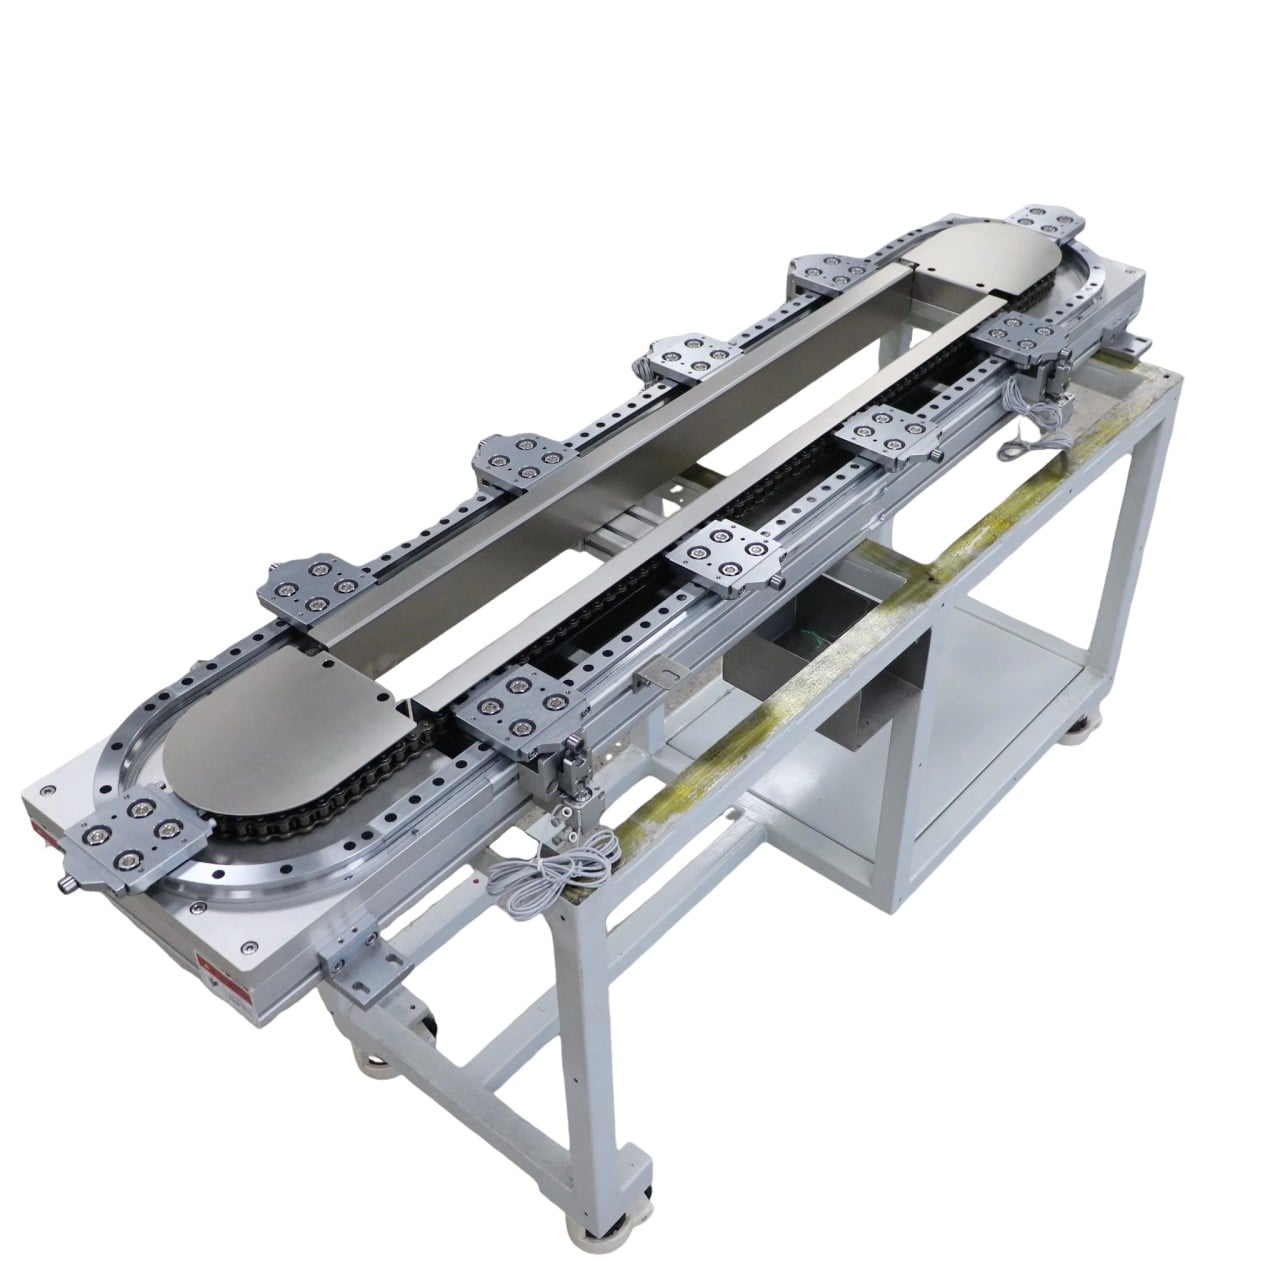
يُعَد توقف التشغيل غير المخطط له أكبر عاملٍ يُكَبِّد التكاليف في خطوط الإنتاج الصناعي المستمر. وعلى الرغم من أن إنذارات التحكم تجذب معظم الانتباه، فإن العديد من حالات توقف الخط المتكررة تعود في حقيقتها إلى التدهور التدريجي للأدلة الخطية ومسمار الكرات. ويتطور هذا الفشل ببطءٍ على مدى آلاف الدورات، حتى تؤدي الانحرافات في تحديد المواقع أو الاهتزاز أو الالتصاق إلى إيقاف الخط بالكامل. وتتناول هذه المقالة خمسة أنماط فشل شائعة جدًّا، وقواعد تفتيش قابلة للتطبيق لفرق الصيانة.
- تلفّ في الختم ودخول الملوّثات: تتجاوز الغبار ومسحوق المعادن الدقيق وجزيئات البلاستيك والسائل المبرّد المتبقي الختمَ المُهترِئَ وتتسلّل إلى دائرة التدحرج. وتُسبّب الجزيئات الكاشطة خدوشًا في مسار الكرات والكرات الفولاذية. ومن الأعراض المبكّرة صدور صوتٍ خشن أثناء التشغيل، وازدياد عزم الاحتكاك، وحركة غير منتظمة للمنزلق. وبمجرد ظهور الحفر في المسار الحلقي، يصبح استبدال المكوّن ضروريًّا عادةً. وينبغي فحص الختم والكاشطات أسبوعيًّا في محطات العمل الغبارية أو محطات اللحام، واستبدال الختم التالف فور اكتشافه بدلًا من الانتظار حتى سماع أصوات غير طبيعية.
- عدم المحاذاة والتحميل على الحواف: يؤدي خطأ التوازي بين سكّتين خطيتين، أو خطأ التمركز المحوري بين عمود الكرات والمنزلق الإرشادي، إلى تحميل غير متساوٍ على الحواف. وفي هذه الحالة، يتحمّل المنزلق الحملَ من جانب واحد فقط، ما يسرّع التآكل الموضعي. وغالبًا ما يحدث عدم المحاذاة بعد نقل الماكينة أو إزالة إجهادات اللحام في هيكلها أو إعادة تركيبها بعد الصيانة الشاملة. وينبغي التحقّق من إعادة المحاذاة باستخدام مؤشرات القراءة الدوّارة بعد كل تعديل جذري في الهيكل.
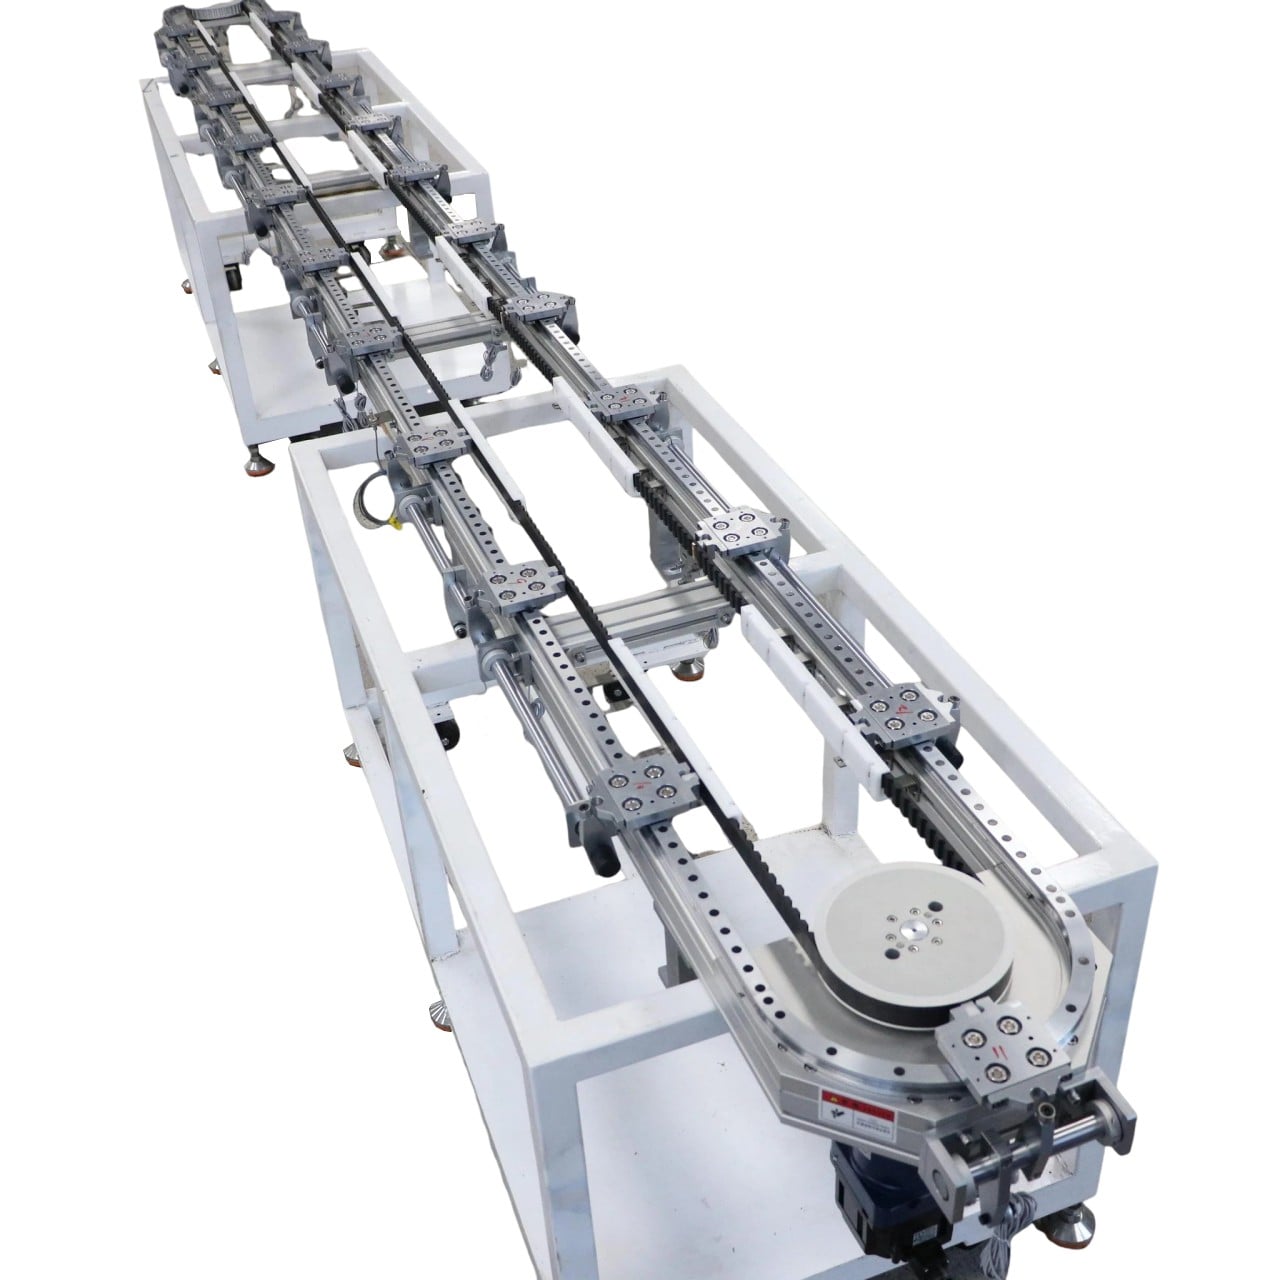
- انحدار ما قبل التحميل وازدياد الارتداد الخلفي: تفقد مسامير الكريات ذات النوتين المزدوجة والكتل الإرشادية المشدودة مسبقًا ما قبل التحميل بعد ملايين الدورات، لا سيما تحت ظروف التغير الحراري والأحمال الصدمية. والنتيجة هي: عدم استقرار في التكرارية، وانحراف في مواضع التوقف، وعدم اتساق في عمق الضغط. وغالبًا ما يُخطَأ في تشخيص هذه المشكلة على أنها خطأ في ضبط المحركات المؤازرة. ويساعد إجراء فحص بسيط للحركة المحورية في التمييز بين الارتداد الميكانيكي والانجراف التحكّمي. وتتطلب المحطات الدقيقة التحقق الدوري من ما قبل التحميل خلال نافذة الصيانة الربع سنوية.
- التمدد الحراري والانجراف في التموضع: تولِّد الحركة الترددية العالية السرعة باستمرار حرارة احتكاك على صواميل الكريات ومحامل الدعم. ويؤدي تمدد عمود المسمار إلى خطأ تراكمي في التموضع، وهو ما يتفاقم أكثر في المحاور الطويلة المدى. ومن الحلول الممكنة: الشد بالتوتر، والتبريد القسري، والتعويض الحراري الفوري، وتقليل ما قبل التحميل المفرط الذي يولّد حرارة إضافية.
- فشل في التزييت: يؤدي الإفراط في التزييت إلى احتجاز الغبار، بينما يؤدي نقص التزييت إلى تماسٍّ بين الأسطح المعدنية. وتتطلب خطوط الإنتاج التي تعمل بنظام الورديات المتعددة أنظمة تزييت أوتوماتيكية بالشحم أو الزيت، مع اختيار نوع المادة المزلِّقة وفقًا لدرجة الحرارة ومستوى الغبار. ويُستخدم الشحم في المحطات الخاضعة لأحمال ثقيلة، والزيت منخفض اللزوجة في المحاور عالية السرعة ومنخفضة الحمل.
يُقسِّم جدول الصيانة العملي المهام حسب التكرار: فحص يومي للضوضاء ودرجة الحرارة، وفحص أسبوعي للأختام والتزييت، وقياس شهري للانزياح العكسي والحركة الحرة، والتحقق ربع السنوي من التوازي/المحاذاة، وتوقع العمر الافتراضي سنويًّا استنادًا إلى ساعات التشغيل تحت الحمل.
عند تركيب أجزاء حركة خطية مستعملة بديلة، لا يكفي تقليد الأبعاد فقط. بل يجب أن تتطابق درجة ما قبل التحميل، وشكل الغلق، وفئة الدقة، ومعدل التحميل الديناميكي مع دورة التشغيل الأصلية. وبذلك فإن الدليل أو المسمار المتوافق أبعاديًّا لكنه مُقيَّم بأقل من الحاجة الفعلية سيفشل مجددًا في وقت قصير.
تقدم يوسو أدلة خطية وبراغي كروية جاهزة للإنتاج مع تكوينات مُعزَّزة مقاومة للغبار، وتوفِّر دعمًا لتحليل الأعطال لمُدمِّجي أنظمة الأتمتة ومصانع المستخدمين النهائيين.