 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 SV
 TL
 ID
 UK
 VI
 HU
 TH
 TR
 FA
 AF
 MS
 SW
 GA
 CY
 BE
 KA
 LA
 MY
 TG
 UZ


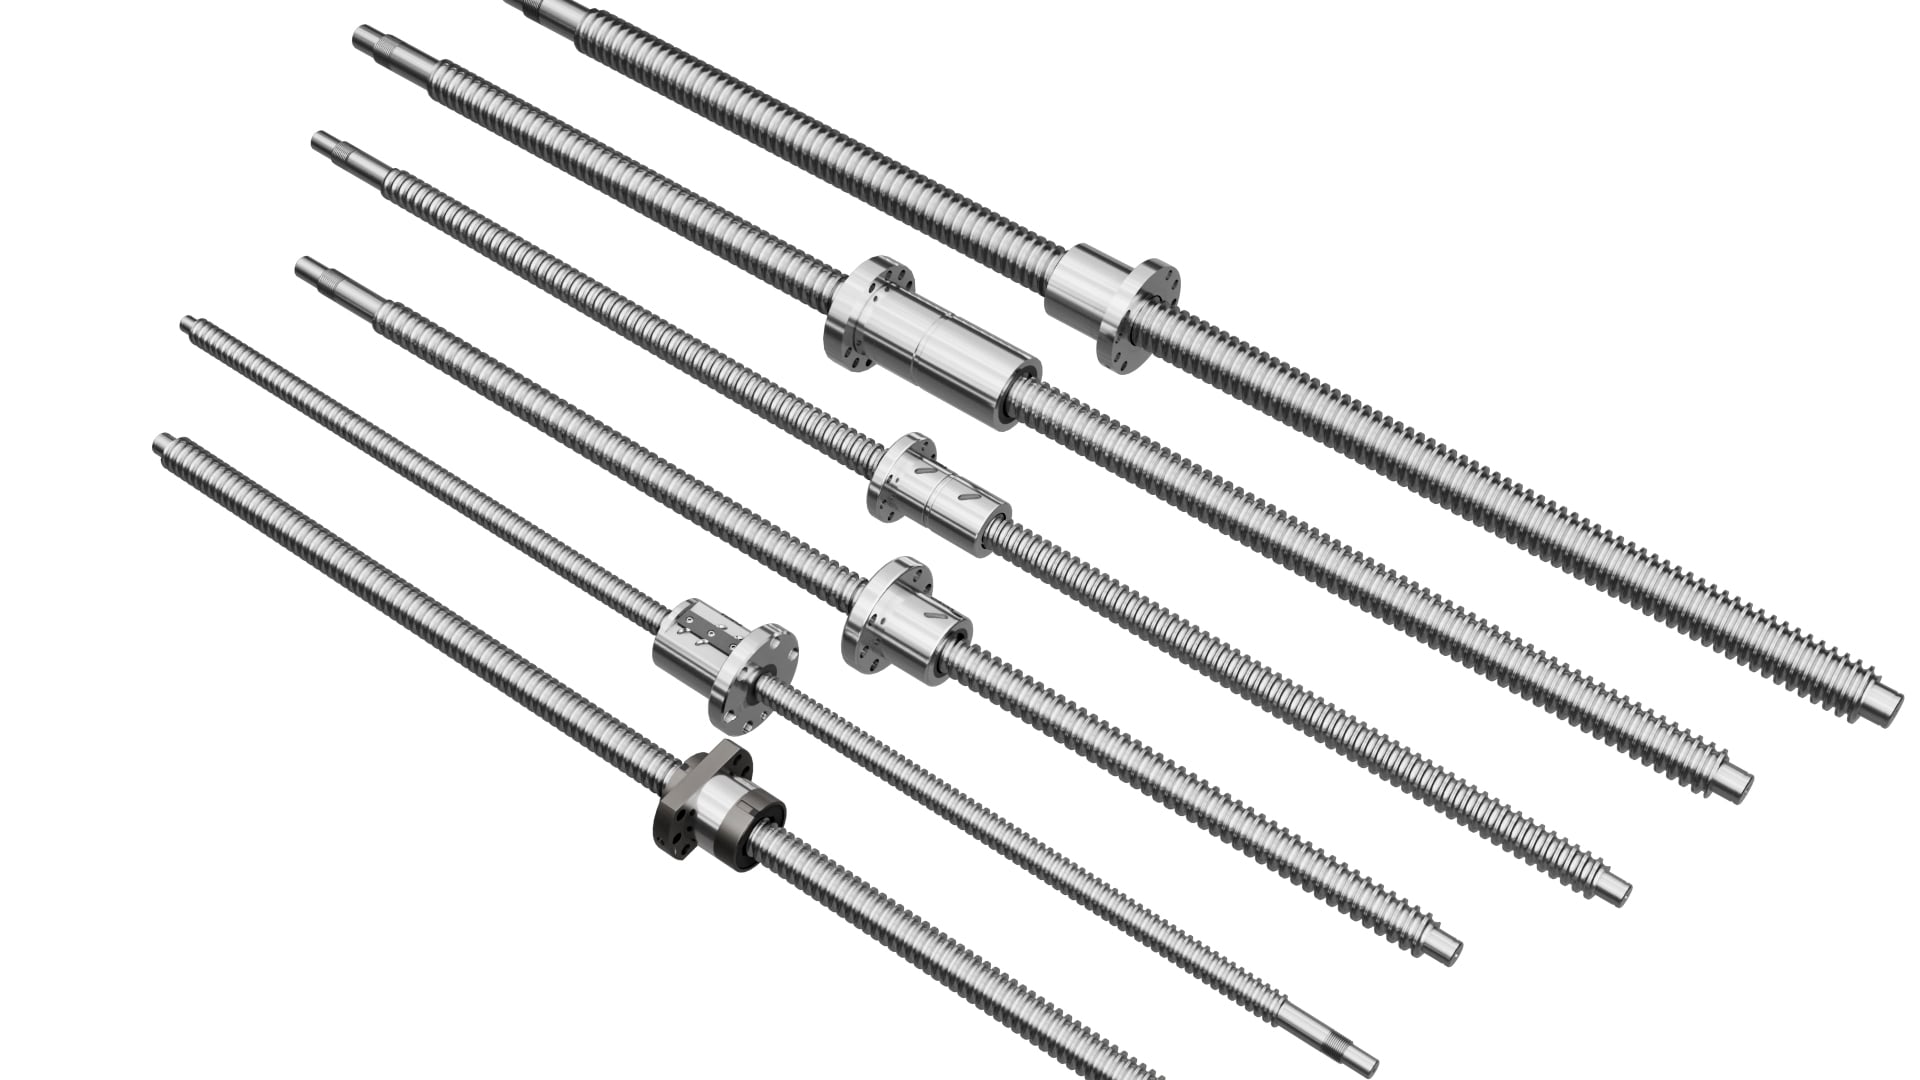
الانجراف الحراري يُعَدُّ أحد أكثر الأعطال الخفية إحباطًا على خطوط الإنتاج الآلية. ففي بداية كل وردية، يقوم المشغلون بإعادة ضبط المحور عند الصفر، ثم يعمل المحور ساعتين، ليكتشفوا بعد ذلك تزايد الأخطاء في تحديد الموضع تدريجيًّا، رغم أن التأرجح الخلفي وما قبل التحميل لا يزالان ضمن المواصفات المحددة. وفي معظم الحالات، تكون الحرارة المتولدة داخل تجميع المسمار الكروي هي السبب الرئيسي.
يأتي الحرارة من مصدرين رئيسيين: الاحتكاك الدوراني داخل دائرة إعادة التدوير في الجوز الكروي، والاحتكاك عند محامل الدعم. وعند السرعات الخطية العالية، لا سيما في الأبواب المزلاجية ذات المسافة الطويلة، قد يرتفع درجة حرارة عمود المسمار بمقدار ٢٥–٤٠°م فوق درجة الحرارة المحيطة. ويتمدد الفولاذ بمعدل تقريبي قدره ١١,٥ مايكرومتر لكل متر ولكل درجة مئوية. وعلى مسمار ذي مسافة حركة تبلغ مترين، يؤدي هذا إلى استطالة تقارب ٠,٦ ملم — وهي كافية لتدمير دقة القطع أو الثقب أو التجميع.
يعتمد العديد من مصنّعي الآلات على ترتيبات محامل بسيطة ثابتة-حرة. ويُعد هذا الترتيب رخيص التكلفة وسهل التنفيذ، لكنه لا يقاوم التمدد الحراري؛ إذ يمتد العمود ببساطة نحو الطرف الحر. وللحركات المتقطعة ذات السرعة المنخفضة، يعمل هذا الترتيب بشكل جيّد. أما بالنسبة للمحورات عالية السرعة التي تعمل بدورة مستمرة، فإن دعم المحامل الثابت-الثابت هو الحل القياسي. ففي هذه الحالة، تُقيَّد كلا الطرفين محوريًّا، لذا ينتج عن التمدد الحراري شد محوري خاضع للتحكم بدلًا من استطالة غير خاضعة للتحكم. وهذا يكبح انجراف التموضع، لكنه يتطلب ضبطًا دقيقًا لضغط ما قبل التحميل في محامل الدعم. فالضغط الزائد على المحامل يولّد حرارة إضافية ويُخ frustrate الغرض المنشود.
خيارات أخرى مثبتة في الميدان لإدارة الحرارة:
- عمود مجوف مع تبريد بالهواء أو الزيت الإ принادي: وهو الأفضل للمحورات ذات دورة التشغيل العالية وطول المسافة الكبيرة، مثل تلك المستخدمة في مناولة الألواح وآلات القص ذات الهياكل العلوية. ويؤدي هذا إلى زيادة التكلفة وتعقيد أنابيب التبريد، لكنه يحافظ على استقرار درجة حرارة العمود عبر المسافات الطويلة.
- ضبط مقدار التحميل المبدئي للصامولة بشكل أمثل: يُعد الإفراط في التحميل المبدئي السبب الرئيسي لارتفاع حرارة الصامولة. فكثيرٌ من الفنيين يشدون التحميل المبدئي بشدةٍ لإزالة كل اللعب، دون إدراك أن عزم السحب يزداد بشكل أسّي. لذا يجب مطابقة درجة التحميل المبدئي مع درجة التكرارية المطلوبة، وليس الان obsession بالحصول على صفر لعب.
- اختيار المادة التشحيمية: تحتاج قضبان الكرات عالية السرعة إلى زيت تشحيم ذي لزوجة منخفضة ومقاوم لدرجات الحرارة المرتفعة، أو زيت تدويري. إذ إن الزيت التشحيمي السميك يحبس الحرارة ويزيد مقاومة التدحرج. كما يجب تقصير فترات إعادة التشحيم عند ارتفاع درجة حرارة الجو أو عند تشغيل المحور بالقرب من أقصى سرعة له.
- التعويض الحراري البرمجي: يشكّل طبقة أمان ثانوية، وليس بديلاً عن التصميم الميكانيكي. ويؤدي التعويض وظيفته فقط عندما يكون ارتفاع الحرارة متوقَّعًا؛ فهو لا يستطيع معالجة قفزات الحرارة المفاجئة الناتجة عن تلف أنابيب دوران الكرات أو تلوث المسارات.
نلتقي في كثير من الأحيان بفرقٍ تتعامل مع الانجراف الحراري كمسألة ضبط وحدة تحكم منطقية قابلة للبرمجة (PLC). فهم يُعدِّلون قيم الإزاحة مرارًا وتكرارًا، لكن الأخطاء تعود للظهور مجددًا مع تغير درجة حرارة الورشة بين الصباح والمساء. ولا يمكن أبدًا أن يعوّض الضبط بالكامل محورًا صُمِّم دون أخذ السلوك الحراري في الاعتبار.
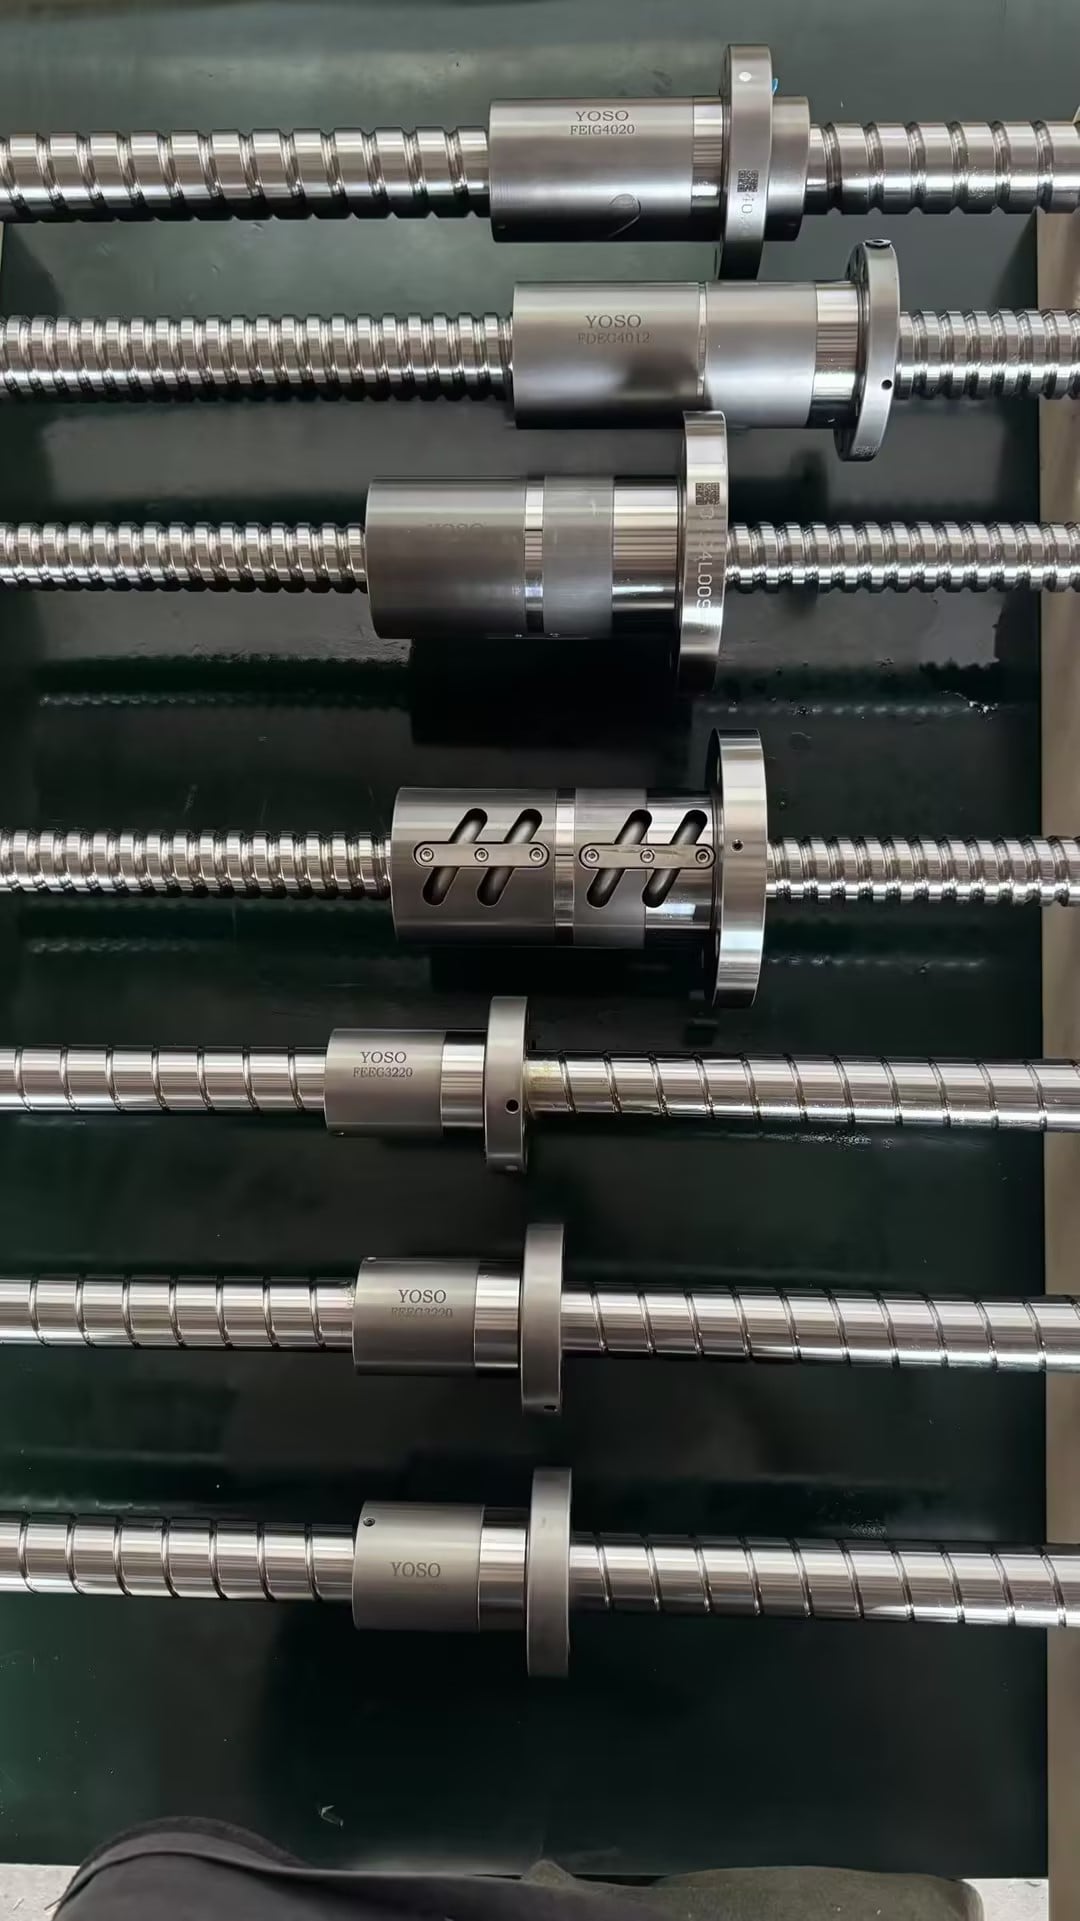
قبل الانتهاء من تصميم عمود كروي مُدوَّر لخط إنتاجك، رسم دورة التشغيل: السرعة المتوسطة، التسارع، زمن التشغيل المتواصل، وأقصى درجة حرارة محيطة. وإذا تجاوز التمدد المحسوب هامش الدقة المطلوب في التموضع، غيِّر ترتيب الدعم أو فكِّر في استخدام عمود أجوف مبرَّد. وتُصنع تجميعات الأعمدة الكروية المجوفة من شركة YOSO خصيصًا لهذه المحاور الآلية ذات التشغيل المتواصل الشاق، وهي مزودة بتقنية طحن متوازنة لمجارٍ التلامس ومجموعات محامل دعم مُطابَقة.